Una lectura de nivel errónea puede detener una línea de llenado, provocar el vaciado de un tanque o llevar una bomba a operar fuera de su punto seguro. Una señal de presión inestable puede afectar la repetibilidad de un lote. En planta, la instrumentación de campo no es un componente aislado: es la fuente de información con la que el sistema de control toma decisiones sobre el proceso real.
Por eso, seleccionar e integrar instrumentos exige más que comparar rangos, precios o marcas. Requiere entender la variable de proceso, las condiciones de instalación, la filosofía de control, la arquitectura de automatización y los criterios de mantenimiento. El resultado esperado es una medición confiable, trazable y útil para operar, proteger y mejorar la instalación.
Qué comprende la instrumentación de campo
La instrumentación de campo agrupa los dispositivos instalados en proceso para medir, indicar, transmitir, registrar o actuar sobre variables físicas. Entre las más habituales se encuentran presión, temperatura, nivel, caudal, pH, conductividad, oxígeno disuelto, posición, velocidad, peso y análisis de proceso.
También incluye elementos finales de control, como válvulas de control, actuadores, posicionadores y variadores integrados a la estrategia operativa. Aunque un transmisor y una válvula tienen funciones distintas, ambos forman parte del lazo que permite mantener una condición de proceso dentro de los límites definidos.
En una planta de alimentos, bebidas, farmacéutica o manufactura, estos equipos se conectan con PLC, HMI y SCADA mediante señales analógicas, discretas o redes industriales. Una medición de 4-20 mA puede alimentar un lazo PID en un PLC; un posicionador con comunicación digital puede entregar diagnóstico adicional al sistema de supervisión. La tecnología elegida depende del riesgo, criticidad, infraestructura existente y necesidad de información, no solo de la disponibilidad del dispositivo.
La especificación empieza en el proceso, no en el catálogo
Un error frecuente consiste en definir el instrumento únicamente por su variable y rango nominal. Pedir un transmisor de presión de 0 a 10 bar, por ejemplo, no describe si habrá pulsaciones, vacío, temperaturas elevadas, productos viscosos, limpieza CIP, materiales corrosivos, zonas clasificadas o requerimientos sanitarios.
La ingeniería debe partir del P&ID, las hojas de datos de proceso y la filosofía de operación. Para cada punto de medición conviene establecer qué se medirá, para qué se utilizará la señal, qué exactitud requiere la decisión de control y qué ocurre si la lectura falla. No tiene el mismo nivel de criticidad un indicador local para inspección que un transmisor que activa un interlock de protección.
Variables y condiciones que cambian la selección
En caudal, la conductividad del fluido, el perfil de tubería, el diámetro, la presencia de sólidos, burbujas o vapor y la caída de presión disponible determinan si conviene una tecnología electromagnética, másica, vortex, ultrasónica u otra alternativa. Un caudalímetro adecuado en agua limpia puede ser inadecuado para un producto con alta viscosidad o una línea con ciclos de limpieza exigentes.
En nivel, un radar sin contacto puede resolver aplicaciones donde el producto es corrosivo o donde se busca reducir partes mojadas. Sin embargo, la geometría del tanque, agitadores, espuma, vapor, boquillas y falsas reflexiones deben evaluarse antes de especificarlo. Para ciertos servicios, una medición hidrostática, capacitiva o mediante celda de carga puede ofrecer mejor desempeño operativo.
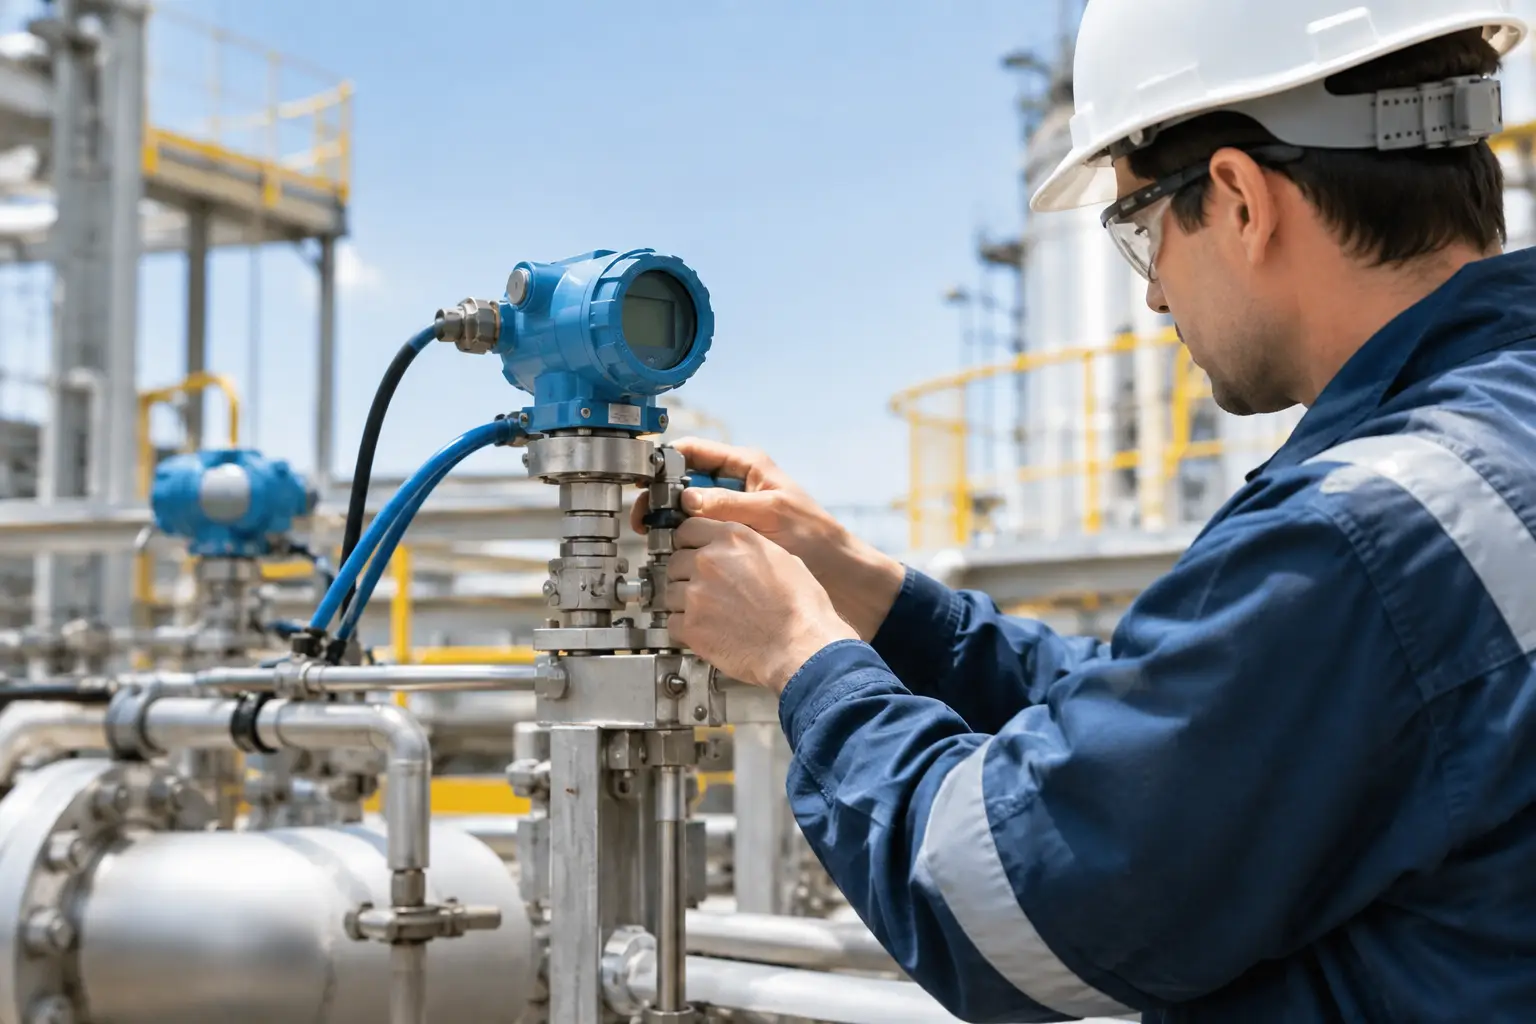
La temperatura requiere el mismo criterio. La selección entre RTD, termopar o transmisor de temperatura considera rango, exactitud, tiempo de respuesta, termopozo, longitud de inmersión, presión de proceso y posibilidad de mantenimiento. Un sensor correctamente calibrado, pero mal ubicado, puede entregar una lectura estable que no representa la condición relevante del proceso.
Integración eléctrica y de control: donde se preserva la señal
La calidad de la medición puede degradarse después del instrumento. El cableado, blindaje, puesta a tierra, segregación con circuitos de potencia, fuentes de alimentación y configuración de entradas analógicas afectan el comportamiento final de la señal. En instalaciones con variadores de frecuencia, motores o cargas de conmutación, la compatibilidad electromagnética debe revisarse desde la ingeniería de detalle.
Para señales 4-20 mA, deben verificarse la alimentación de lazo, carga admisible, escalamiento, detección de falla y criterios de alarma. El PLC debe interpretar correctamente los valores de ingeniería, incluyendo los límites de subrango y sobre rango definidos por el fabricante o la especificación del proyecto. Una mala conversión entre señal y unidades físicas puede generar alarmas falsas o acciones de control incorrectas.
Cuando se integran protocolos como PROFINET, PROFIBUS, AS-i, HART u otras redes industriales, el alcance crece. Además de la variable primaria, pueden disponerse diagnósticos, estados de dispositivo, parámetros y datos de mantenimiento. Esto aporta valor cuando la arquitectura, el sistema SCADA y los procedimientos de soporte están preparados para usar esa información. Instalar comunicación digital sin configurarla ni documentarla no mejora por sí solo la disponibilidad de la planta.
El lazo completo debe probarse
Un punto de instrumentación no queda terminado cuando el equipo está montado. Debe verificarse la instalación mecánica, continuidad de cableado, polaridad, alimentación, configuración, escala en PLC, visualización en HMI o SCADA, alarmas, enclavamientos y respuesta del elemento final cuando aplique.
El I/O Check confirma que cada señal llega al canal correcto y con la identificación correspondiente. La prueba de lazo valida el comportamiento funcional desde el campo hasta la lógica de control y, cuando corresponde, hasta la respuesta física del proceso. En proyectos de mayor alcance, las pruebas FAT y SAT permiten detectar desviaciones antes y durante la puesta en marcha, con evidencia documentada de los resultados.
Instrumentación de campo y control PID
Un lazo PID solo puede controlar con la calidad de la variable que recibe. Si un transmisor presenta ruido, retardo excesivo, mala resolución o una ubicación incorrecta, el ajuste del controlador no corregirá la causa raíz. En ocasiones, el problema atribuido al PLC o al algoritmo corresponde realmente a una condición de instalación del instrumento.
Antes de modificar ganancias, tiempos integrales o derivativos, es necesario revisar el comportamiento de la señal en tendencia, su relación con la variable real y la actuación del elemento final. También deben confirmarse el sentido de acción, escalamiento, filtros, límites de salida y modos manual/automático. Esta secuencia evita ajustes que parecen estabilizar el sistema durante una prueba, pero generan oscilaciones bajo otras condiciones de carga.
La válvula de control merece atención particular. Su característica inherente, dimensionamiento, caída de presión, tipo de actuador y posicionador influyen directamente en la capacidad de controlar. Una válvula sobredimensionada puede operar casi cerrada, con poca resolución y mayor sensibilidad a pequeños cambios de señal. Una válvula subdimensionada puede no alcanzar el caudal requerido, aun cuando el PID demande 100% de apertura.
Mantenibilidad, calibración y documentación
La confiabilidad no se obtiene solo con instrumentos nuevos. Depende de que mantenimiento pueda identificar, aislar, calibrar, reemplazar y devolver a servicio cada punto sin introducir incertidumbre. Para ello son necesarios tags consistentes, hojas de datos, planos de conexión, listas de I/O, certificados de calibración cuando apliquen, respaldos de parámetros y documentación As-Built.
La frecuencia de calibración debe definirse según criticidad, historial de deriva, requerimientos de calidad, condiciones de proceso y exigencias regulatorias. En sistemas regulados, la trazabilidad de cambios, usuarios, registros electrónicos y evidencia de pruebas puede requerir consideraciones alineadas con GAMP 5 y 21 CFR Part 11. En otros proyectos, el foco puede estar en normas IEC, ISA, NOM o NFPA, según el alcance eléctrico, de seguridad y de proceso.
También conviene diseñar para intervenir. Válvulas de aislamiento, manifolds, puntos de prueba, longitudes accesibles de inserción, terminales identificadas y ubicaciones seguras reducen el tiempo de diagnóstico. El menor costo inicial de una instalación difícil de mantener suele trasladarse a paros más largos y mayor exposición operativa.
Cómo abordar una modernización de instrumentación
En plantas con equipos obsoletos, documentación incompleta o fallas recurrentes, el primer paso no debería ser reemplazar todos los instrumentos por equivalentes actuales. Es preferible realizar un levantamiento en campo: identificar tags, revisar condición física, contrastar P&ID con la instalación, validar señales en gabinete y analizar la relación con PLC, HMI, SCADA y redes existentes.
Con esa información se puede clasificar cada punto por criticidad y definir una estrategia por etapas. Algunos instrumentos requerirán sustitución inmediata por riesgo de paro; otros podrán conservarse con ajustes de instalación, recalibración o mejora de cableado. La migración debe prever compatibilidad de conexiones, materiales, alimentación, tarjetas de I/O, protocolos y ventanas de intervención disponibles.
ProAIC Automatización puede desarrollar este alcance desde la ingeniería conceptual y de detalle hasta la especificación, procura, integración, pruebas, comisionamiento y documentación final. Mantener una responsabilidad técnica continua reduce las interfaces entre disciplinas y facilita que la instrumentación, el control y los sistemas eléctricos respondan al mismo criterio de operación.
Una medición útil no se define por el modelo instalado, sino por su capacidad de representar el proceso, sostener decisiones de control y permitir una intervención ordenada cuando la planta lo necesita. Revisar cada lazo con esa perspectiva convierte la instrumentación en una base concreta para disponibilidad, seguridad operacional y mantenimiento predecible.