Un lazo PID mal configurado no solo genera oscilaciones en una tendencia de SCADA. Puede provocar variación de calidad, consumo excesivo de energía, rechazo de producto, desgaste prematuro de válvulas o paros de proceso. Por eso, entender cómo implementar control de procesos requiere comenzar por la operación real de la planta, no por la selección de un PLC o una pantalla HMI.
El control de procesos convierte variables físicas - como presión, temperatura, flujo, nivel, pH, conductividad, velocidad o dosificación - en acciones repetibles y trazables. Su objetivo no es automatizar por automatizar, sino mantener el proceso dentro de los límites que exige producción, calidad, seguridad y disponibilidad operativa.
Cómo implementar control de procesos desde la ingeniería
La implementación debe iniciar con un diagnóstico técnico del proceso existente y de sus restricciones. En una ampliación de capacidad, una migración de PLC obsoleto o la integración de una nueva línea, el alcance cambia; sin embargo, los criterios de ingeniería se mantienen: conocer qué se controla, con qué precisión, ante qué perturbaciones y qué debe ocurrir cuando un instrumento, actuador o equipo de comunicación falla.
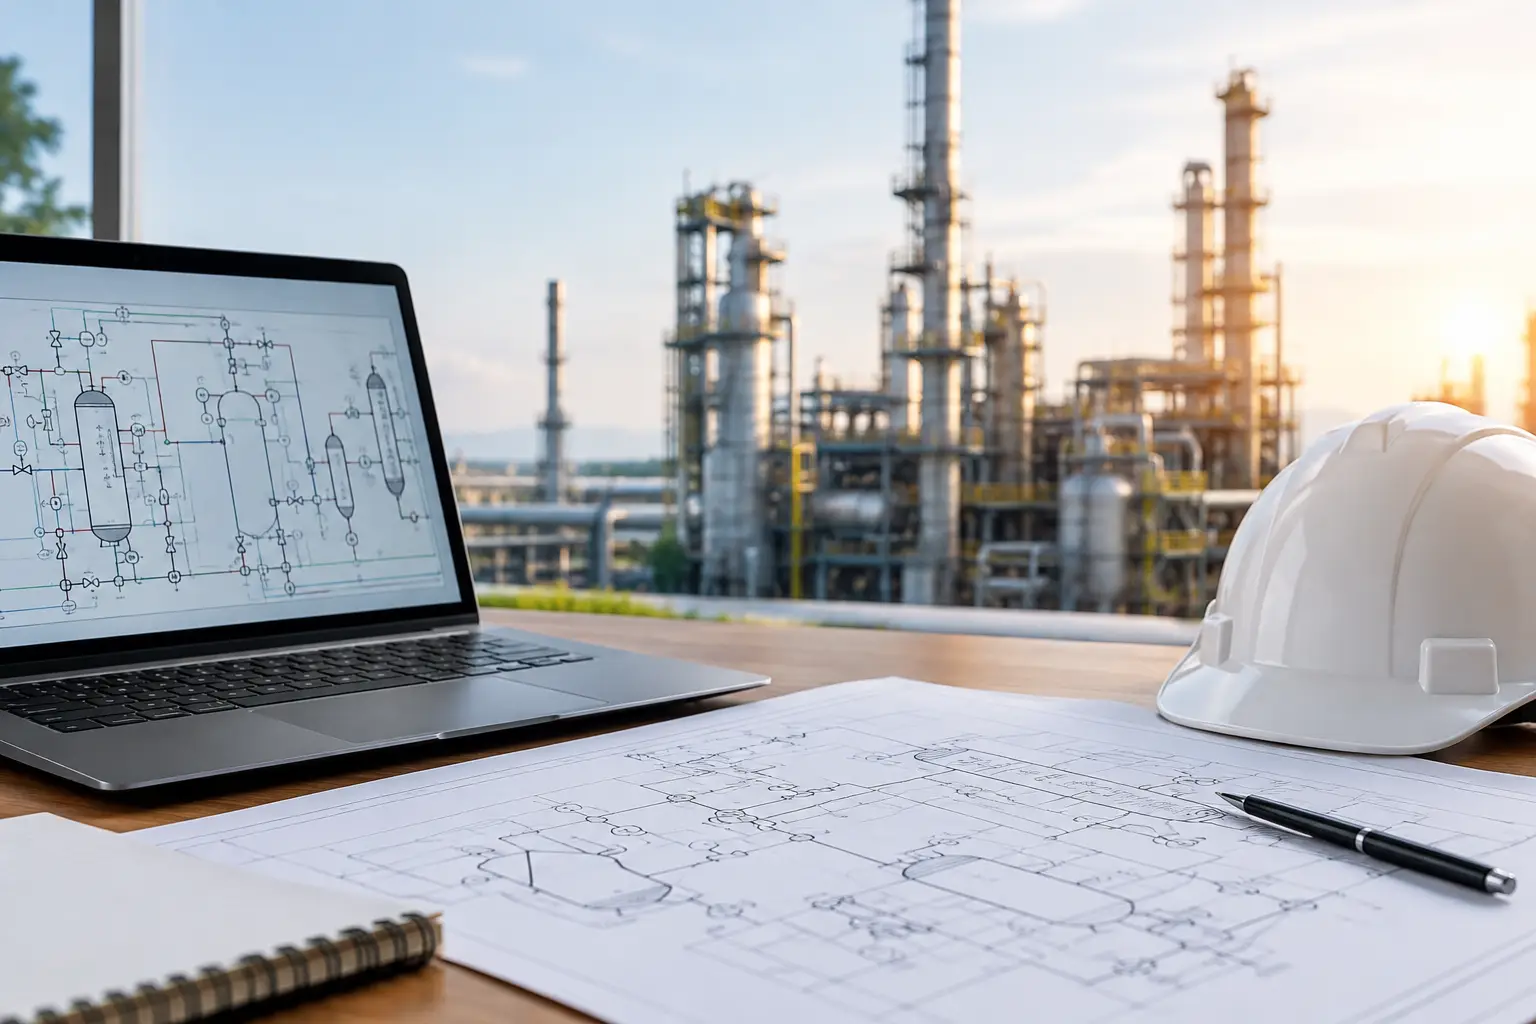
El primer entregable útil es una definición funcional clara. Esta puede incluir la URS, la filosofía de control, diagramas P&ID actualizados, listas de I/O, hojas de datos de instrumentos, secuencias de operación y matriz causa-efecto. Cuando estos documentos no existen o están desactualizados, la ingeniería debe reconstruirlos mediante levantamiento en campo, revisión de planos, entrevistas con operación y mantenimiento, y validación de señales en gabinete.
No conviene replicar una lógica antigua sin analizarla. Una secuencia que permitió operar una línea durante años puede contener puentes temporales, alarmas anuladas, señales sin identificación o interbloqueos que nadie documentó. Migrar esa lógica tal como está transfiere el riesgo al nuevo sistema.
Definir variables, límites y estrategia de control
Cada lazo debe especificar su variable de proceso, punto de ajuste, elemento final de control, rango de operación, precisión requerida y condiciones de alarma. Para un control de temperatura, por ejemplo, no basta con instalar un transmisor y una válvula de vapor. Deben revisarse la ubicación del sensor, el tiempo muerto térmico, la capacidad de la válvula, la presión disponible, la seguridad de la instalación y la respuesta requerida por la receta o el producto.
La estrategia puede ser de control manual asistido, PID básico, cascada, relación, anticipativo o secuencial por etapas. La elección depende de la dinámica del proceso y del impacto operativo. Un lazo PID simple puede ser suficiente para mantener nivel en un tanque de proceso. En cambio, un sistema con variación frecuente de presión de suministro puede requerir control en cascada para estabilizar la variable principal.
También deben definirse los estados operativos: arranque, operación automática, operación manual, paro normal, paro de emergencia, falla de instrumento y recuperación posterior a una interrupción eléctrica. Estos estados deben estar reflejados en la lógica del PLC, en la interfaz HMI y en la capacitación del personal.
Instrumentación: la calidad de la medición determina el control
Ningún algoritmo compensa una medición incorrecta de forma confiable. Antes de programar, se debe confirmar que los instrumentos seleccionados sean compatibles con el fluido, la temperatura, la presión, el área clasificada cuando aplique y las condiciones de limpieza o sanitización.
La selección de tecnología debe responder a la aplicación. Un medidor electromagnético puede ser adecuado para líquidos conductivos, mientras que un medidor Coriolis aporta valor cuando se requiere medición másica o concentración derivada. Para nivel, la decisión entre radar, presión hidrostática, celdas de carga o interruptores puntuales depende de la geometría del tanque, espuma, agitación, vacío y propiedades del material.
La instalación tiene el mismo peso que la selección. Tramos rectos insuficientes, tomas de presión obstruidas, cables sin separación adecuada de potencia, mala puesta a tierra o una válvula sobredimensionada afectan el desempeño del sistema. Los estándares ISA e IEC ofrecen criterios de identificación, documentación, cableado y arquitectura que ayudan a mantener consistencia durante ingeniería, mantenimiento y futuras ampliaciones.
Diseñar la arquitectura de automatización y comunicaciones
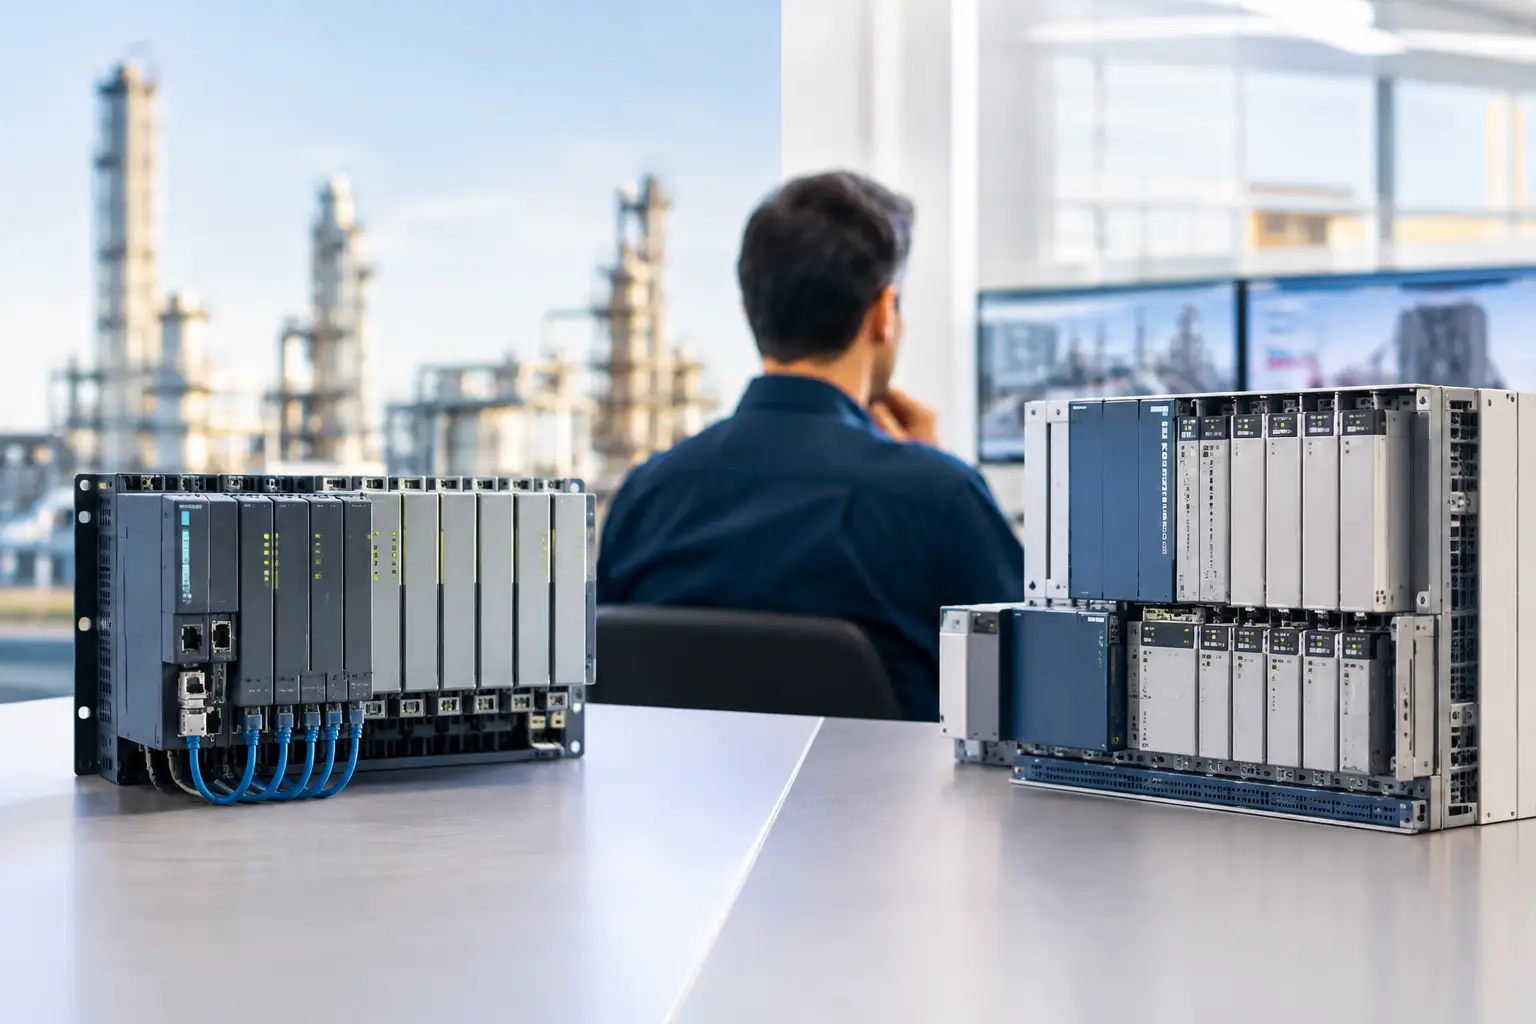
Con las variables definidas, se diseña la arquitectura de control. Esta contempla PLC o controlador de proceso, módulos de I/O, HMI, SCADA, redes industriales, tableros, fuentes de alimentación, protecciones, UPS cuando se justifique, y la integración con variadores, arrancadores, analizadores o sistemas de terceros.
La arquitectura no debe sobredimensionarse sin necesidad, pero tampoco limitar la mantenibilidad. En una línea independiente, un PLC compacto con HMI local puede ser suficiente. En una planta con múltiples áreas, trazabilidad, históricos, recetas y requerimientos de supervisión, puede ser conveniente una arquitectura distribuida con SCADA y segmentación de redes.
Tecnologías como SIMATIC S7, TIA Portal, WinCC, PCS 7, SINAMICS, PROFINET y PROFIBUS permiten integrar control, visualización, accionamientos y diagnóstico. La plataforma adecuada depende de la base instalada, disponibilidad de refacciones, conocimientos internos, criticidad del proceso y horizonte de modernización. Mantener compatibilidad con infraestructura existente puede reducir riesgos de puesta en marcha, aunque en ciertos casos prolongar una red obsoleta eleva el costo de mantenimiento.
La ciberseguridad industrial también debe formar parte del diseño. Separar redes de control y administrativas, gestionar accesos, definir cuentas de usuario y respaldar configuraciones son decisiones operativas, no elementos opcionales de TI. En proyectos regulados, la gestión de usuarios, auditoría electrónica y trazabilidad documental pueden requerir criterios alineados con GAMP 5 o 21 CFR Part 11.
Programar con disciplina operativa
La programación del PLC y HMI debe traducir la filosofía de control en una operación clara. Esto incluye modos manual y automático controlados, permisos de arranque, interbloqueos, alarmas con prioridades definidas, temporizaciones justificadas, diagnóstico de fallas y tratamiento de señales inválidas.
Una interfaz HMI eficaz permite que el operador identifique qué sucede, qué condición impide una secuencia y qué acción es segura. Pantallas saturadas de objetos, alarmas repetitivas o indicadores sin unidades aumentan el tiempo de respuesta durante una desviación. La filosofía de alarmas debe evitar tanto la falta de avisos críticos como la sobrecarga que lleva a ignorarlos.
El ajuste de los controladores PID debe realizarse después de validar sensores, válvulas, variadores y sentido de acción. Ajustar un PID con una válvula con histéresis o un transmisor ruidoso produce resultados engañosos. Se deben observar tendencias, perturbaciones reales, tiempos de respuesta y límites de salida para definir parámetros que privilegien estabilidad o rapidez según el proceso.
Probar antes de intervenir la producción
Las pruebas son la etapa que convierte la ingeniería en una solución verificable. Antes de energizar en planta, una prueba FAT permite revisar tableros, etiquetado, documentación eléctrica, comunicación entre equipos, secuencias de software y simulación de I/O. No sustituye la prueba en campo, pero reduce correcciones bajo presión durante el arranque.
En sitio, el I/O Check confirma que cada señal de campo llega al punto correcto, con escala, unidades y diagnóstico coherentes. Posteriormente, la SAT y el comisionamiento validan la respuesta de motores, válvulas, instrumentos, interbloqueos, alarmas y estrategias de control bajo condiciones reales.
La puesta en marcha debe planearse con operaciones y mantenimiento. Es necesario establecer ventanas de paro, rutas de reversión, responsables de decisión, refacciones críticas y criterios de aceptación. En procesos continuos o de alta criticidad, una migración por etapas o una operación temporal en paralelo puede reducir el riesgo, aunque incrementa la complejidad de ingeniería y coordinación.
Documentar para mantener y modernizar
Un sistema de control queda incompleto si al finalizar no entrega documentación útil. Los planos As-Built, respaldos de PLC, HMI y SCADA, listas de I/O, configuraciones de red, manuales de operación, matriz causa-efecto y registros de pruebas permiten diagnosticar fallas, capacitar personal y ejecutar modificaciones con menor incertidumbre.
La documentación también protege la continuidad operativa frente a rotación de personal o proveedores. Una planta no debe depender de que una sola persona recuerde direcciones, contraseñas, lógicas especiales o modificaciones realizadas durante un paro nocturno.
ProAIC Automatización aborda estos proyectos integrando ingeniería, instrumentación, tableros, software, pruebas y puesta en marcha con entregables verificables en cada etapa. El alcance puede ir desde corregir un lazo crítico hasta modernizar una arquitectura completa de automatización y control.
El control de procesos bien implementado se reconoce cuando el operador entiende el sistema, mantenimiento puede diagnosticarlo y la planta puede repetir su operación sin depender de ajustes improvisados. Ese es el punto de partida para una instalación más disponible, mantenible y preparada para crecer.