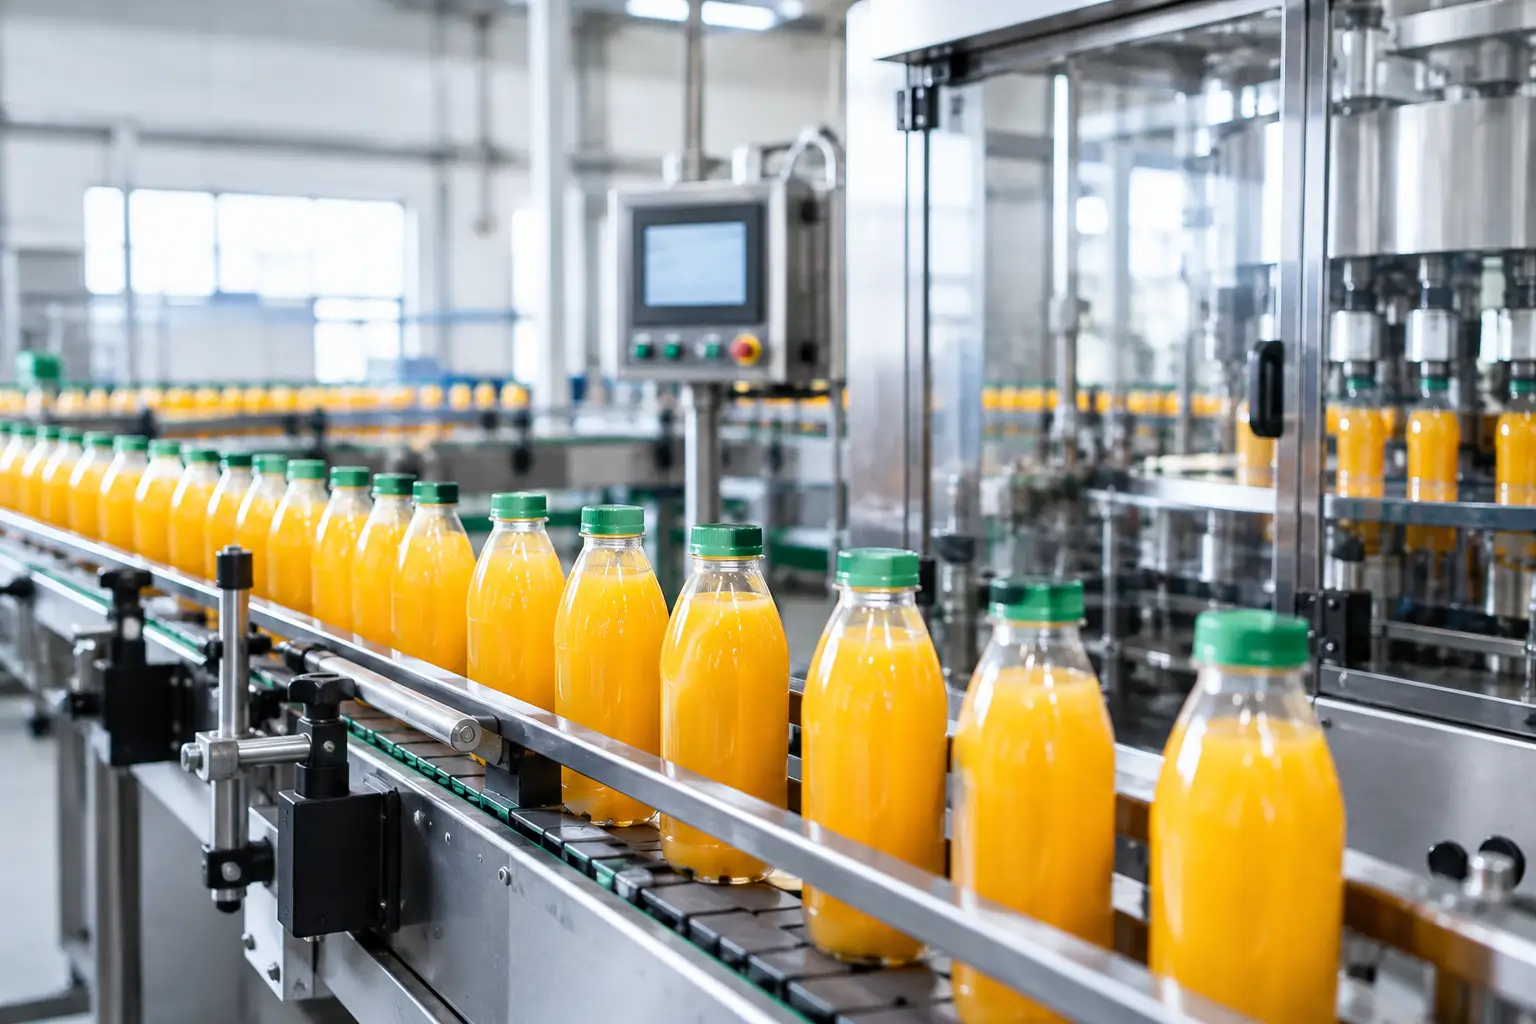
Una línea de embotellado puede mantener su producción durante años con PLC, HMI, variadores y redes que ya no cuentan con soporte, refacciones disponibles o documentación confiable. Este ejemplo de modernización de línea de embotellado muestra cómo abordar esa condición sin reducir el proyecto a un simple cambio de controlador: la prioridad es recuperar mantenibilidad, disponibilidad y control del proceso con una transición técnicamente controlada.
El caso es representativo de una planta de bebidas con una línea existente compuesta por transportadores, enjuagadora, llenadora, taponadora, etiquetadora, codificador, inspección y equipos de empaque. La producción tenía paros recurrentes de difícil diagnóstico, tarjetas electrónicas obsoletas, comunicaciones inestables y una interfaz de operador que no permitía identificar con claridad la causa de una falla. Aunque los equipos mecánicos conservaban capacidad operativa, el sistema de automatización se había convertido en el principal riesgo para la continuidad de la línea.
Punto de partida: el problema no era solo el PLC
La línea utilizaba varios controladores de distintas generaciones, HMI locales y una red industrial con segmentos agregados en diferentes ampliaciones. Algunos equipos trabajaban de forma independiente y otros intercambiaban señales discretas sin una estrategia consistente de diagnóstico. La información de producción se registraba manualmente, y las alarmas se limitaban a mensajes genéricos que obligaban al personal de mantenimiento a revisar campo, cableado y lógica sin una secuencia clara.
Antes de especificar una arquitectura nueva, la ingeniería debe determinar qué parte del problema corresponde a obsolescencia, qué parte se origina en el proceso y cuáles fallas provienen de instrumentación, actuadores o sistemas eléctricos. Migrar un PLC sin revisar señales, protecciones, enclavamientos, variadores y secuencias puede trasladar defectos existentes a una plataforma más reciente.
El diagnóstico inicial consideró levantamiento de gabinete por gabinete, respaldo de programas disponibles, inventario de tarjetas de I/O, revisión de diagramas eléctricos y validación física de señales. También se documentaron las interacciones entre máquinas: permisos de marcha, acumulación de producto, paros aguas abajo, rechazo de envases y condiciones de seguridad. Esta etapa permitió establecer una matriz de obsolescencia y definir qué componentes requerían sustitución inmediata, cuáles podían conservarse y qué equipos debían integrarse mediante interfaces nuevas.
Alcance técnico del ejemplo de modernización de línea de embotellado
La solución se planteó como una modernización por capas, con prioridad en el sistema de control y en los puntos que comprometían disponibilidad. Se definió una arquitectura basada en PLC Siemens SIMATIC S7, programación en TIA Portal, comunicaciones PROFINET y una plataforma HMI con pantallas estandarizadas para operación, mantenimiento y diagnóstico. La selección final de equipos depende del ambiente industrial, cantidad de señales, velocidad de proceso, requisitos de redundancia y compatibilidad con la infraestructura instalada.
La migración no implicó sustituir automáticamente cada dispositivo de campo. Sensores fotoeléctricos, válvulas neumáticas, motores y variadores se evaluaron por condición, compatibilidad eléctrica y criticidad. En algunos casos fue viable conservar equipos de campo e integrar sus señales al nuevo sistema; en otros, la falta de repetibilidad, el deterioro del cableado o la ausencia de repuestos justificó una renovación puntual.
La arquitectura incluyó tableros de control y fuerza actualizados, fuentes de alimentación dimensionadas, protecciones, borneras identificadas, relevadores cuando eran necesarios y separación adecuada entre señales de control y circuitos de potencia. Para motores y transportadores se revisaron arrancadores, guardamotores, variadores de frecuencia y las señales de estado requeridas por la lógica de operación. El objetivo no era únicamente energizar los equipos, sino proporcionar retroalimentación diagnóstica para distinguir una orden de marcha de una condición de operación confirmada.
Ingeniería de control y secuencias operativas
La programación se estructuró por módulos funcionales: transporte, manejo de envases, llenado, taponado, etiquetado, rechazo y paro seguro. Cada módulo incluyó modos automático, manual, mantenimiento y fuera de servicio, con permisos definidos para evitar arranques no coordinados. Las secuencias de paro y arranque se diseñaron considerando la acumulación de producto y la relación entre equipos aguas arriba y aguas abajo.
Por ejemplo, si la etiquetadora presenta una falla, la lógica no debe detener indiscriminadamente toda la línea en el mismo instante. Según la capacidad de acumulación disponible, el sistema puede detener primero la alimentación de envases, mantener ciertos transportadores en condiciones controladas y ejecutar un paro escalonado. Este criterio reduce desperdicio y evita condiciones de atasco, pero debe validarse con operaciones, calidad, seguridad y el fabricante de cada máquina.
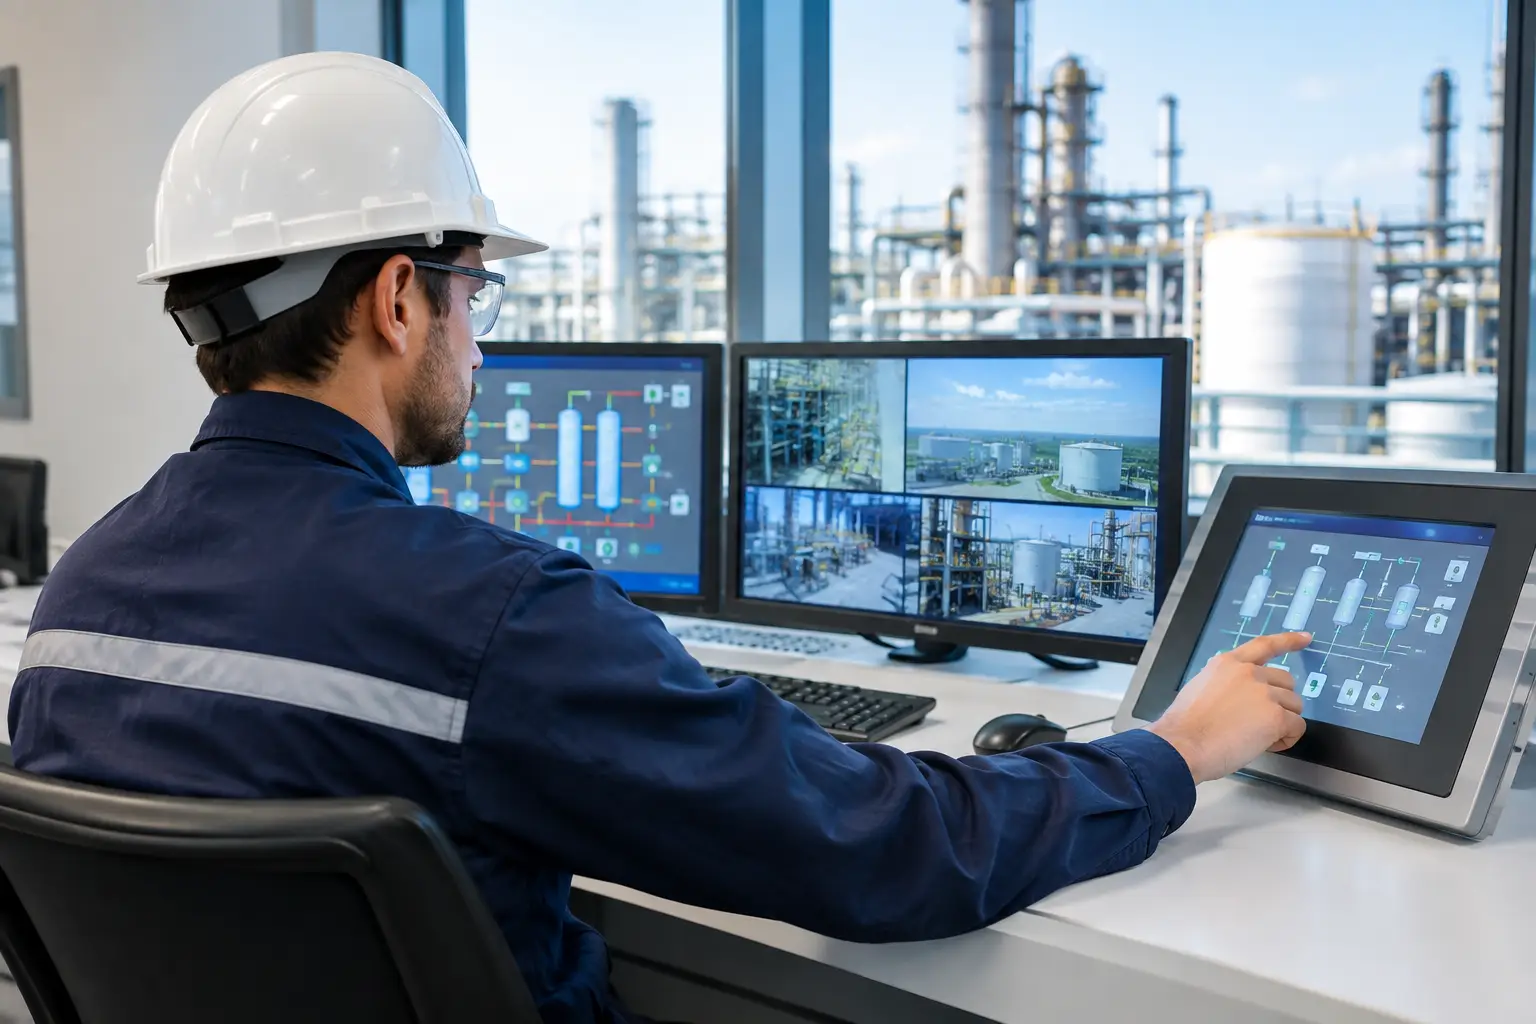
La HMI se configuró con una filosofía de alarmas orientada a acción. En lugar de mostrar únicamente “falla de máquina”, la pantalla puede indicar el equipo afectado, la condición que originó el paro, la señal involucrada y una guía de revisión autorizada. Las alarmas se clasifican por prioridad y se registran con marca de tiempo para facilitar el análisis de fallas recurrentes. Cuando el proyecto lo requiere, la información puede concentrarse en WinCC o en un SCADA de nivel planta para visualizar tendencias, estados, producción y eventos.
Migrar sin perder trazabilidad ni tiempo de producción
El principal condicionante de una modernización de este tipo suele ser la ventana de paro. Una planta no puede asumir que toda la integración se resolverá durante un fin de semana si la ingeniería, los tableros y el software no han sido probados previamente. Por ello, el proyecto se dividió en actividades ejecutables antes del paro y actividades de intervención en campo.
Primero se desarrollaron la ingeniería conceptual, básica y de detalle: listas de I/O, diagramas eléctricos, arquitectura de red, filosofía de control, narrativa funcional y criterios de aceptación. Con esa base se fabricaron e integraron los tableros, se programaron PLC y HMI, y se prepararon simulaciones de señales cuando eran aplicables. La revisión temprana con mantenimiento y operaciones fue decisiva para confirmar nombres de equipos, modos de operación, alarmas críticas y condiciones de seguridad.
La prueba FAT permitió verificar la lógica, las pantallas, las comunicaciones disponibles y la documentación antes de enviar los tableros a planta. No reemplaza la puesta en marcha, porque una FAT no reproduce por completo la dinámica de envases, presión de aire, variación de producto o comportamiento mecánico de la línea. Sin embargo, reduce correcciones de programación durante el paro y genera evidencia de que la solución fue revisada contra el alcance acordado.
Durante la intervención se ejecutó el retiro controlado del sistema anterior, instalación de tableros, tendido y terminación de cableado, identificación de señales e I/O Check. Cada entrada y salida se verificó contra planos actualizados y condiciones reales de campo. Posteriormente se realizaron pruebas SAT con los equipos conectados, primero por módulo y después con secuencias completas de línea.
Aspectos que requieren decisiones específicas de planta
No toda línea debe migrarse en una sola etapa. Si la llenadora utiliza un controlador propietario en buenas condiciones y con soporte disponible, puede ser más conveniente conservarlo e integrar señales de estado y producción al PLC principal. En cambio, si la máquina depende de hardware discontinuado que detiene la operación ante una falla menor, su reemplazo puede ser prioritario aunque represente mayor alcance de ingeniería.
También debe evaluarse la seguridad funcional por separado del control de proceso. Los circuitos de paro de emergencia, guardas, cortinas, relevadores o PLC de seguridad requieren análisis de riesgo y validación conforme a la aplicación. La modernización puede requerir criterios basados en IEC, NOM, NFPA u otros requisitos internos de la planta, pero la norma aplicable debe definirse desde la ingeniería, no añadirse al final como un requisito documental.
Cuando existe trazabilidad de lotes, recetas, control de accesos o registros electrónicos, el alcance puede incluir requerimientos adicionales. En plantas reguladas, prácticas como GAMP 5 y requisitos asociados con 21 CFR Part 11 pueden influir en la especificación de usuarios, auditoría, respaldos, gestión de cambios y evidencia de pruebas. El nivel de control documental depende del proceso, del sistema y de la evaluación de riesgos del cliente.
Entregables que sostienen la mantenibilidad
Una modernización queda incompleta si al terminar el arranque la planta recibe únicamente un sistema funcional sin información para mantenerlo. En este ejemplo, los entregables incluyeron diagramas eléctricos actualizados, listas de I/O, arquitectura de red, respaldos de PLC y HMI, manual de operación, manual de mantenimiento, listado de alarmas, registros de FAT y SAT, así como documentación As-Built.
Esta documentación permite que mantenimiento diagnostique una señal, identifique un dispositivo de campo, localice una protección o recupere una versión de software sin depender exclusivamente de conocimiento informal. También simplifica futuras ampliaciones, integración de nuevos equipos y análisis de paros.
Para ProAIC Automatización, una modernización de línea debe conservar la operación que aporta valor, corregir los puntos que elevan el riesgo y dejar una plataforma que pueda mantenerse con criterio técnico. El siguiente paso útil es convertir los paros, la obsolescencia y la falta de información actuales en un diagnóstico de alcance definido: con señales verificadas, prioridades operativas claras y una estrategia de implementación compatible con la ventana real de producción.