Un PLC obsoleto que ya no tiene refacciones, una línea nueva que debe integrarse al proceso existente o paros recurrentes por falta de visibilidad no tienen el mismo alcance ni el mismo riesgo. Por eso, responder cuánto cuesta automatizar una planta requiere definir primero qué se automatiza, qué infraestructura existe y qué nivel de continuidad operativa debe conservarse durante la ejecución.
Una automatización industrial no es únicamente la compra de PLC, HMI, sensores o variadores. El costo real incorpora ingeniería, especificación, arquitectura de control, fabricación de tableros, programación, integración con equipos existentes, pruebas, instalación, comisionamiento, documentación y puesta en marcha. Cuando estos elementos se cotizan de forma incompleta, el CAPEX inicial puede parecer menor, pero el riesgo técnico y operativo se traslada a la planta.
No existe un precio único para automatizar una planta
El presupuesto puede ir desde la modernización puntual de una estación de control hasta un proyecto de varios millones de pesos para migrar una línea completa o un sistema de control distribuido. La diferencia depende del tamaño del proceso, la cantidad de señales de campo, la criticidad de los equipos, los requerimientos de seguridad, la plataforma tecnológica y las ventanas disponibles para intervenir.
También importa el punto de partida. Una planta con diagramas eléctricos actualizados, P&ID vigentes, listas de I/O y una red industrial documentada requiere menos levantamiento e incertidumbre que una instalación con modificaciones no registradas, cableado sin identificación o lógica de control sin respaldo verificable.
En proyectos de modernización, el costo no se determina solo por el equipo nuevo. Migrar un PLC o SCADA implica validar señales, revisar interlocks, reconstruir secuencias, probar comunicaciones, respaldar parámetros de variadores y verificar el comportamiento del proceso antes de liberar producción. En plantas farmacéuticas o sistemas regulados, pueden agregarse requisitos de trazabilidad, control de accesos, auditoría electrónica y documentación alineada con GAMP 5 o 21 CFR Part 11 cuando corresponda.
Qué integra el costo de automatizar una planta
Ingeniería y definición de alcance
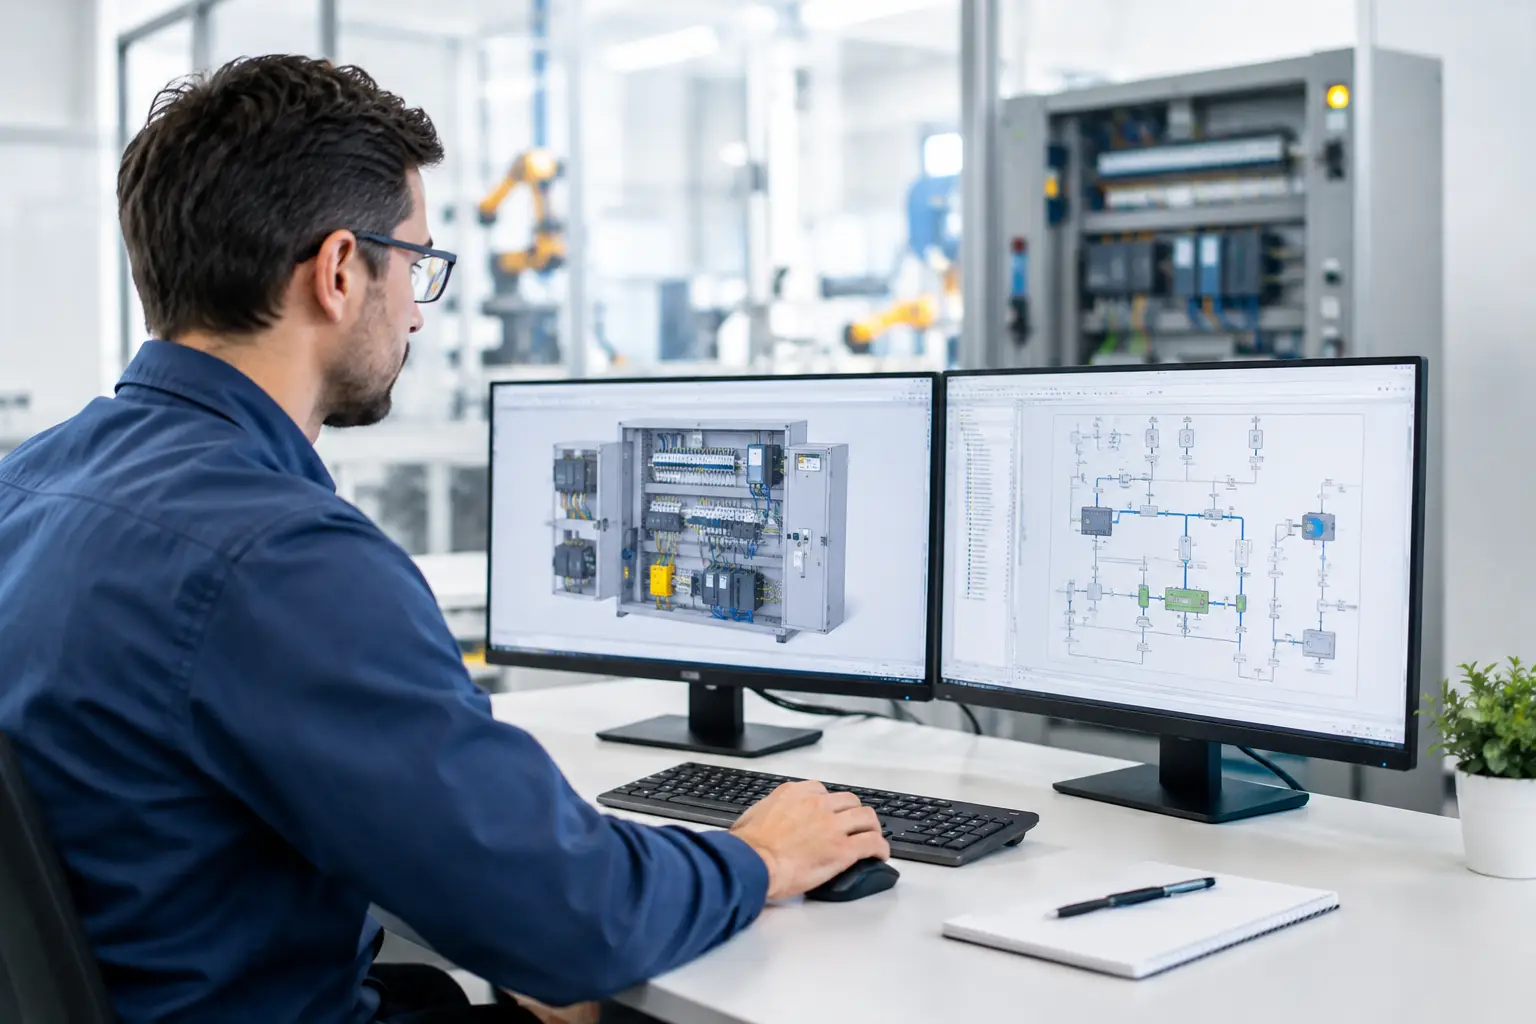
La ingeniería conceptual, básica y de detalle define gran parte de la certidumbre del proyecto. Aquí se desarrollan o actualizan documentos como URS, especificaciones funcionales, P&ID, listas de señales, diagramas de lazo, arquitectura de control, diagramas unifilares y planos de tableros.
Este trabajo permite responder preguntas que afectan directamente el presupuesto: ¿se conservarán instrumentos existentes?, ¿qué señales son críticas?, ¿hay que separar redes de operación y supervisión?, ¿el nuevo control debe comunicarse con un MES, ERP o sistema de trazabilidad?, ¿la modificación exige parar toda la línea? Sin esta definición, una cotización puede excluir actividades esenciales que aparecerán posteriormente como cambios de alcance.
Hardware de control, instrumentación y potencia
El hardware representa una parte visible del CAPEX, pero no siempre es la mayor. Incluye PLC, módulos de I/O, HMI, licencias SCADA, fuentes, switches industriales, servidores, gabinetes, UPS, relevadores, dispositivos de protección, variadores de frecuencia, arrancadores y componentes de seguridad, según la arquitectura requerida.
La instrumentación puede modificar de forma importante el presupuesto. Agregar medición confiable de flujo, presión, nivel, temperatura, peso o conductividad implica seleccionar la tecnología adecuada para el fluido, la precisión requerida, las condiciones sanitarias, la clasificación de área y la compatibilidad con conexiones mecánicas existentes. Un transmisor mal especificado puede generar lecturas inestables y decisiones de control incorrectas, aunque el PLC sea nuevo.
Software e integración del proceso
Programar no es solo crear pantallas HMI. El alcance de software incluye lógica PLC, secuencias de operación, alarmas, tendencias, recetas, control PID, gestión de usuarios, reportes, comunicaciones industriales y diagnóstico. En una arquitectura Siemens, por ejemplo, puede incluir el desarrollo en SIMATIC S7 y TIA Portal, visualización con WinCC, integración de variadores SINAMICS y comunicaciones mediante PROFINET o PROFIBUS.
La complejidad aumenta cuando hay equipos de distintos fabricantes, controladores heredados, básculas, sistemas de visión, robots, llenadoras, hornos o equipos de proceso con protocolos propietarios. La integración debe considerar no solo que exista comunicación, sino qué datos se intercambian, quién tiene prioridad de mando, cómo se comporta el sistema ante una falla de red y qué condiciones permiten un arranque seguro.
Tableros, instalación y puesta en marcha
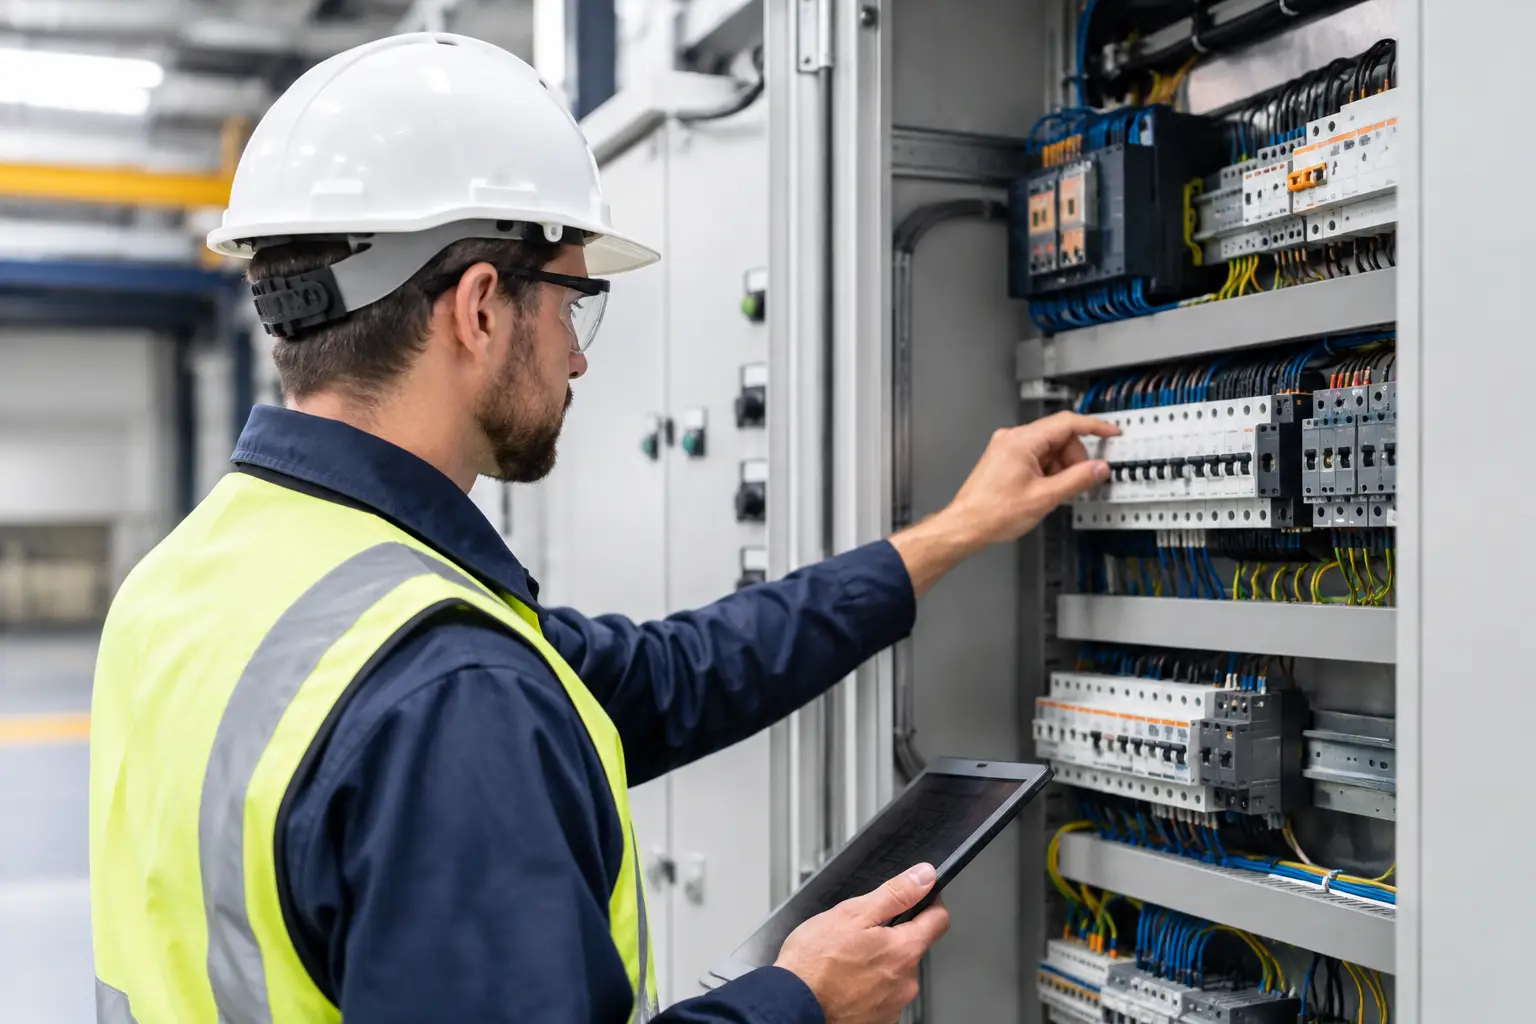
Un tablero de control o fuerza debe diseñarse y fabricarse para las condiciones reales del sitio: capacidad de cortocircuito, ambiente, disipación térmica, segregación de potencia y control, mantenibilidad, normas aplicables y espacio disponible. En algunos proyectos se requiere migrar tableros existentes; en otros, fabricar gabinetes nuevos con pruebas de continuidad, aislamiento y verificación funcional antes del envío.
La instalación en campo incorpora canalizaciones, tendido y terminación de cableado, montaje de instrumentos, etiquetado, pruebas de lazos e I/O Check. Después se realizan FAT, SAT, comisionamiento y puesta en marcha. La diferencia entre una puesta en marcha controlada y una intervención reactiva durante producción suele estar en la calidad de estas actividades previas.
Rangos de referencia para estimar el CAPEX
Los siguientes rangos son orientativos para proyectos industriales en México. No sustituyen una ingeniería de alcance ni incluyen necesariamente obra civil, adecuaciones mecánicas mayores, impuestos, viáticos, trabajos en horarios extraordinarios o paros de producción.
| Tipo de proyecto | Rango referencial de inversión | Alcance habitual | | --- | ---: | --- | | Modernización puntual de control | $500,000 a $1.5 millones MXN | PLC/HMI de una máquina o estación, I/O limitado, ingeniería, tablero y puesta en marcha. | | Automatización de una celda o skid | $1.5 a $5 millones MXN | Instrumentación, PLC, HMI, variadores, tableros, redes y lógica de proceso. | | Integración o migración de una línea | $5 a $20 millones MXN | Múltiples estaciones, SCADA, redes industriales, migración de control, pruebas y arranque por etapas. | | Modernización de área o planta | Desde $20 millones MXN | Arquitectura distribuida, múltiples tableros, instrumentación extensa, servidores, trazabilidad y ejecución por fases. |
Estos valores cambian si se requiere redundancia de control, disponibilidad 24/7, equipos sanitarios, zonas clasificadas, seguridad funcional, validación documental o intervención durante ventanas de paro muy cortas. Una planta de alimentos y bebidas, por ejemplo, puede requerir integración de CIP, recetas y trazabilidad; una automotriz puede priorizar interlocks, sincronización de estaciones y disponibilidad de línea.
Los costos que suelen quedar fuera de una primera cotización
El principal riesgo presupuestal no es pagar más por un componente, sino omitir actividades necesarias para que el sistema opere de forma estable. La falta de planos As-Built, la identificación incompleta de cables, señales sin calibración, la ausencia de respaldos de software y los equipos con modificaciones no documentadas elevan las horas de diagnóstico y pruebas.
También deben evaluarse los paros de producción. Ejecutar una migración con la planta detenida durante varios días puede reducir horas de trabajo nocturno y complejidad de transición, pero representa un costo operativo. Hacerla con producción activa exige mayor planeación, tableros temporales, estrategias de reversión, pruebas por etapas y ventanas controladas. Ninguna alternativa es universalmente mejor: depende de la criticidad del proceso y del costo de indisponibilidad.
La capacitación técnica, los manuales de operación, los respaldos de programa, las listas de refacciones y la documentación As-Built tampoco son accesorios. Son entregables que reducen el tiempo de diagnóstico de mantenimiento y facilitan futuras ampliaciones sin depender de conocimiento informal.
Cómo comparar propuestas de automatización
Una propuesta comparable debe indicar claramente qué se entrega, qué se asume y qué queda fuera. El precio debe relacionarse con una lista de I/O, arquitectura, marcas y modelos propuestos, planos de tableros, alcance de programación, pruebas FAT/SAT, actividades de campo, horas de puesta en marcha y documentación final.
Conviene revisar también el criterio de aceptación. No basta con indicar que el sistema será instalado. Debe definirse qué señales se probarán, qué secuencias serán verificadas, cómo se documentarán las alarmas, qué pruebas se harán con instrumentos y motores, y bajo qué condiciones se realizará la liberación del sistema.
Una oferta menor puede ser adecuada si el alcance es realmente menor. El problema aparece cuando se comparan propuestas que incluyen niveles distintos de ingeniería, materiales, pruebas o soporte. En automatización, una exclusión técnica aparentemente pequeña puede convertirse en una actividad crítica durante el arranque.
Reducir inversión inicial sin comprometer el proyecto
La automatización puede ejecutarse por fases cuando el presupuesto o las ventanas operativas son limitados. Una estrategia frecuente es iniciar con levantamiento y diagnóstico, definir una arquitectura objetivo y atacar primero los activos con mayor obsolescencia, fallas o impacto en producción. Esto evita comprar plataformas incompatibles entre sí y permite distribuir el CAPEX sin perder una visión integral.
Estandarizar plataformas, repuestos, topologías de red y criterios de programación también reduce el costo del ciclo de vida. No siempre conviene sustituir todos los equipos existentes, pero sí es necesario revisar disponibilidad de refacciones, capacidad de soporte, compatibilidad de comunicaciones y riesgos de ciberseguridad antes de decidir qué conservar.
Antes de solicitar presupuesto, reunir planos disponibles, respaldos de PLC/HMI, inventario de equipos, fotografías de tableros, lista de problemas operativos y restricciones de paro mejora la calidad de la estimación. Con esta información, un integrador puede diagnosticar el estado actual, especificar un alcance viable y construir una ruta de implementación con riesgos identificados.
La inversión correcta no es la de menor precio inicial, sino la que deja a la planta con un sistema controlable, mantenible, documentado y probado para operar con seguridad. ProAIC Automatización puede estructurar ese análisis desde la ingeniería hasta la puesta en marcha, con el alcance técnico que el proceso realmente requiere.