Una línea de producción detenida no necesita necesariamente un sistema SCADA. En muchos casos, requiere una HMI bien diseñada, alarmas configuradas con criterio y datos confiables desde el PLC. Sin embargo, cuando la operación abarca varias áreas, equipos o sitios, la comparación HMI versus SCADA deja de ser una decisión de visualización y se convierte en una definición de arquitectura, continuidad operativa y trazabilidad.
La confusión es frecuente porque ambos sistemas muestran variables de proceso, permiten interactuar con equipos y notifican condiciones de alarma. Pero su alcance, responsabilidades y requerimientos de infraestructura son distintos. Seleccionar una plataforma por el número de pantallas o por el costo inicial, sin revisar el proceso y la estrategia de operación, puede generar limitaciones durante una ampliación, una migración tecnológica o una auditoría.
HMI versus SCADA: no son tecnologías equivalentes
Una HMI, o interfaz humano-máquina, es la capa local mediante la cual el operador visualiza y controla una máquina, una celda o un proceso definido. Usualmente se instala en un panel de operador junto al equipo, se comunica directamente con uno o varios PLC y presenta variables como estados de motor, temperaturas, presiones, recetas, tendencias básicas y alarmas.
Su función principal es hacer operable el proceso en el punto donde ocurre. Por ejemplo, una HMI en una llenadora puede permitir seleccionar formatos, arrancar una secuencia CIP, consultar fallas de variadores y ajustar parámetros autorizados. El PLC mantiene la lógica de control, los enclavamientos y los lazos PID; la HMI entrega al personal una interfaz clara para supervisar y ejecutar acciones permitidas.
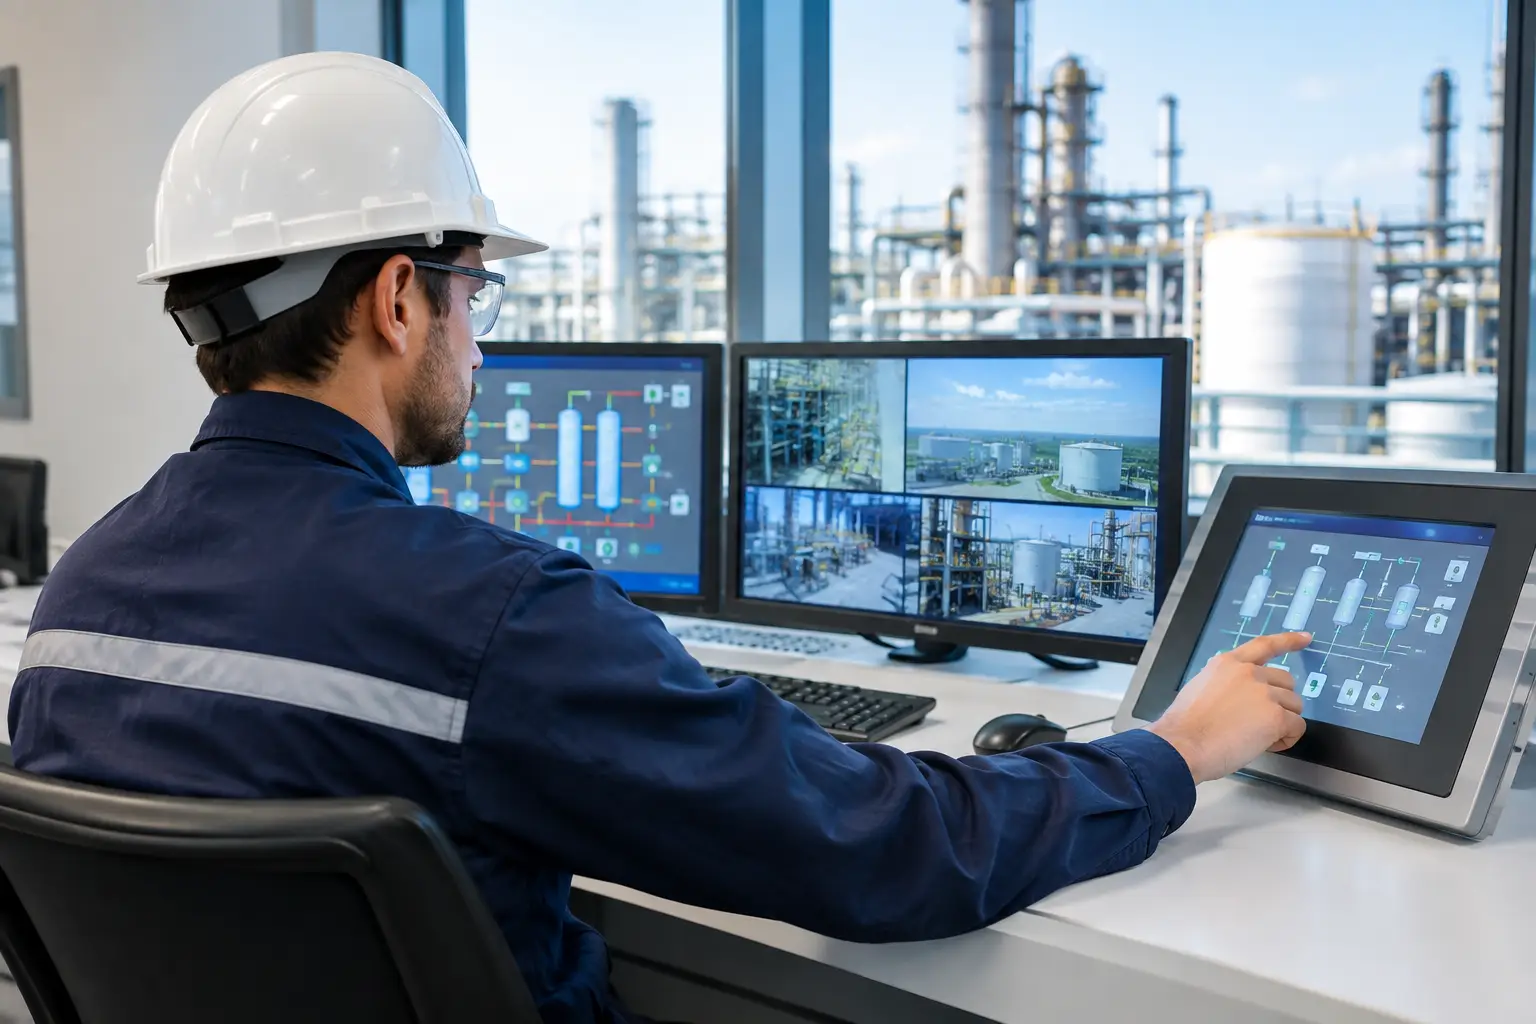
Un sistema SCADA, por su parte, supervisa y adquiere datos de un conjunto mayor de activos. Normalmente opera desde servidores y estaciones cliente conectados a PLC, RTU, instrumentos inteligentes, variadores, analizadores u otros sistemas. Puede concentrar información de varias líneas, áreas de proceso, servicios auxiliares, edificios o incluso plantas geográficamente separadas.
Además de la visualización, un SCADA incorpora habitualmente historización, administración de usuarios, registro de auditoría, alarmas centralizadas, reportes, tendencias de largo plazo, redundancia y conectividad con sistemas de nivel superior. En una planta de alimentos, por ejemplo, puede relacionar el estado de tanques, pasteurizadores, sistemas de refrigeración, tratamiento de agua y líneas de envasado desde una sala de control o estaciones autorizadas.
La diferencia no es que una HMI sea simple y un SCADA complejo. Una HMI puede tener una aplicación técnicamente exigente, mientras que un SCADA puede iniciar con un alcance acotado. La distinción real es arquitectónica: la HMI atiende principalmente la interacción local con el equipo; el SCADA administra supervisión, información y operación coordinada a escala de planta o empresa.
Alcance operativo y arquitectura de cada alternativa
En una arquitectura HMI típica, el PLC ejecuta el programa de control y la HMI consulta o escribe tags mediante protocolos como PROFINET, PROFIBUS, Ethernet/IP, Modbus TCP u otras redes industriales. El diseño puede incluir uno o varios paneles, pero suele depender de comunicaciones locales y de una base de datos de variables limitada al área controlada.
Esta estructura resulta adecuada cuando el operador trabaja físicamente cerca de la máquina, la necesidad de historial es reducida y no se requiere consolidar información de distintos procesos. También puede ser conveniente en skids, máquinas OEM, estaciones de bombeo o celdas de manufactura con autonomía operativa.
La arquitectura SCADA añade capas que requieren mayor definición de ingeniería. Deben especificarse servidores, estaciones cliente, segmentación de red, switches industriales, políticas de respaldo, sincronización horaria, cuentas de usuario, estrategia de alarmas y capacidad de almacenamiento. Si el proceso es crítico, también se evalúan redundancia de servidores, fuentes de alimentación, comunicaciones y mecanismos de recuperación ante falla.
Un SCADA no sustituye al PLC ni debe concentrar funciones críticas de seguridad operacional que correspondan a la lógica de control o a un sistema instrumentado de seguridad, cuando aplique. La pérdida de comunicación con la capa de supervisión no debe provocar una condición insegura. Por ello, la filosofía de control, las causas y efectos, los P&ID y la matriz de alarmas deben definirse antes de programar pantallas.
Cuándo una HMI es suficiente
Una HMI bien especificada es suficiente si el proceso es local, el número de equipos es manejable y las decisiones operativas se toman en el área. Esto ocurre con frecuencia en una máquina de empaque, un tablero de control de motores, un sistema de dosificación independiente o una ampliación que no necesita compartir datos con otras áreas.
La decisión debe considerar el ciclo de vida. Si la HMI almacenará recetas, parámetros de calidad o registros de producción, es necesario definir quién administra la información, cómo se respaldará y qué sucede al sustituir el panel. En sistemas regulados, una memoria local sin control de usuarios, auditoría o respaldo puede no ser suficiente para los requerimientos de trazabilidad.
También conviene revisar mantenibilidad. Una HMI con pantallas saturadas, mensajes de falla ambiguos o tags sin nomenclatura consistente puede prolongar un diagnóstico, aunque el hardware sea reciente. El diseño debe utilizar jerarquía visual, estados de equipo claros, unidades de ingeniería correctas, permisos por rol y alarmas que ayuden al operador a actuar, no solo a reconocer eventos.
Cuándo justificar un sistema SCADA
Un SCADA se justifica cuando la planta necesita una visión integrada de procesos que antes operaban de forma aislada. No se trata únicamente de instalar monitores en una sala de control. La inversión tiene sentido cuando centralizar datos permite diagnosticar fallas recurrentes, comparar desempeño entre líneas, rastrear eventos, coordinar operaciones o respaldar decisiones de mantenimiento y producción.
En procesos por lotes, farmacéuticos o con requisitos de calidad, la necesidad puede incluir historiales verificables, perfiles de usuario, bitácoras de cambios, reportes y firmas electrónicas según el alcance del proyecto. En estos casos, criterios como GAMP 5 y 21 CFR Part 11 pueden influir en el diseño funcional, la validación, la documentación y la administración de accesos.
Para instalaciones con servicios críticos, el SCADA facilita correlacionar variables. Una caída de presión, una alarma de variador, un incremento de temperatura y una apertura de válvula pueden analizarse en una misma línea de tiempo. Esa capacidad no elimina la necesidad de personal técnico, pero reduce el tiempo requerido para identificar qué evento ocurrió primero y cuál fue su efecto sobre el proceso.
Plataformas como Siemens WinCC o PCS 7 pueden configurarse de acuerdo con el alcance requerido, desde supervisión de líneas hasta arquitecturas de proceso más amplias. La selección no debe basarse solo en la marca existente: deben evaluarse compatibilidad con PLC instalados, licenciamiento, capacidad de crecimiento, soporte disponible, ciberseguridad, disponibilidad de refacciones y competencia del personal de mantenimiento.
Criterios de ingeniería para decidir entre HMI y SCADA
El primer criterio es la criticidad del proceso. Si una falla de información puede detener producción, afectar calidad, comprometer una receta o retrasar la respuesta ante una condición anormal, se requiere una arquitectura con disponibilidad y diagnóstico acordes al riesgo. Esto no implica instalar redundancia en todos los proyectos, sino justificarla donde el impacto operacional lo amerita.
El segundo criterio es la escala. Conviene estimar desde el inicio el número de PLC, señales, usuarios concurrentes, estaciones de operación, históricos, reportes y años de retención de datos. Una solución que funciona para una línea puede convertirse en una limitación al integrar una segunda nave, una estación remota o nuevos equipos de proceso.
El tercero es la trazabilidad. Debe definirse qué información necesita conservarse, con qué resolución de tiempo, quién puede modificar parámetros y cómo se documentarán cambios de software. Para una planta con auditorías internas o requisitos regulatorios, estas respuestas son tan relevantes como la selección de paneles, servidores o licencias.
Finalmente, debe evaluarse la red industrial. La integración de una HMI o SCADA sobre una infraestructura sin segmentación, sin direccionamiento documentado o con enlaces inestables introduce riesgos de disponibilidad y ciberseguridad. La ingeniería debe definir topología, medios físicos, VLAN cuando correspondan, firewalls industriales, accesos remotos controlados y procedimientos de respaldo y recuperación.
La migración requiere revisar más que las pantallas
En proyectos de modernización, sustituir una HMI obsoleta por un SCADA, o migrar un SCADA heredado a una plataforma actual, exige levantar información de campo y validar el comportamiento real de la planta. Es común encontrar tags sin descripción, alarmas sin prioridad, recetas fuera de control documental, PLC con capacidad limitada y comunicaciones implementadas sin planos actualizados.
Una ejecución controlada inicia con el diagnóstico del sistema existente, la definición de URS y especificaciones funcionales, la arquitectura objetivo y una estrategia de transición que reduzca el riesgo de paro. Posteriormente se desarrollan software y tableros, se prueban comunicaciones y secuencias en FAT, se validan señales durante el I/O Check y se ejecutan SAT, comisionamiento y puesta en marcha con documentación As-Built.
ProAIC Automatización aborda esta decisión desde el proceso, la infraestructura instalada y la operación futura, integrando PLC, HMI, SCADA, instrumentación, redes y tableros como partes de una misma solución de ingeniería. El objetivo no es sobredimensionar la plataforma, sino especificar una arquitectura mantenible, documentada y compatible con la continuidad de la planta.
La mejor elección empieza por una pregunta concreta: ¿qué información necesita el operador para actuar ahora, y qué información necesita la planta para operar mejor mañana? Responderla con datos de proceso, riesgos y proyección de crecimiento permite definir una HMI o un SCADA que acompañe la operación sin convertirse en una nueva fuente de fallas.