Un tablero puede energizar correctamente en taller y, aun así, presentar fallas al integrarse con el proceso real: una señal invertida, una escala incorrecta, un interlock omitido o una comunicación intermitente pueden detener el arranque. Las pruebas FAT SAT permiten detectar estas desviaciones en el momento adecuado, con responsables definidos, evidencia documentada y menor exposición para la operación.
Para una planta de proceso o manufactura, FAT y SAT no son trámites de aceptación. Son actividades de verificación que conectan la ingeniería, la fabricación, el desarrollo de software, la instalación de campo y la puesta en marcha. Su calidad depende menos de una lista genérica y más de que el protocolo responda a los requerimientos funcionales, la filosofía de control y los riesgos reales del proyecto.
Qué son las pruebas FAT SAT y qué valida cada una
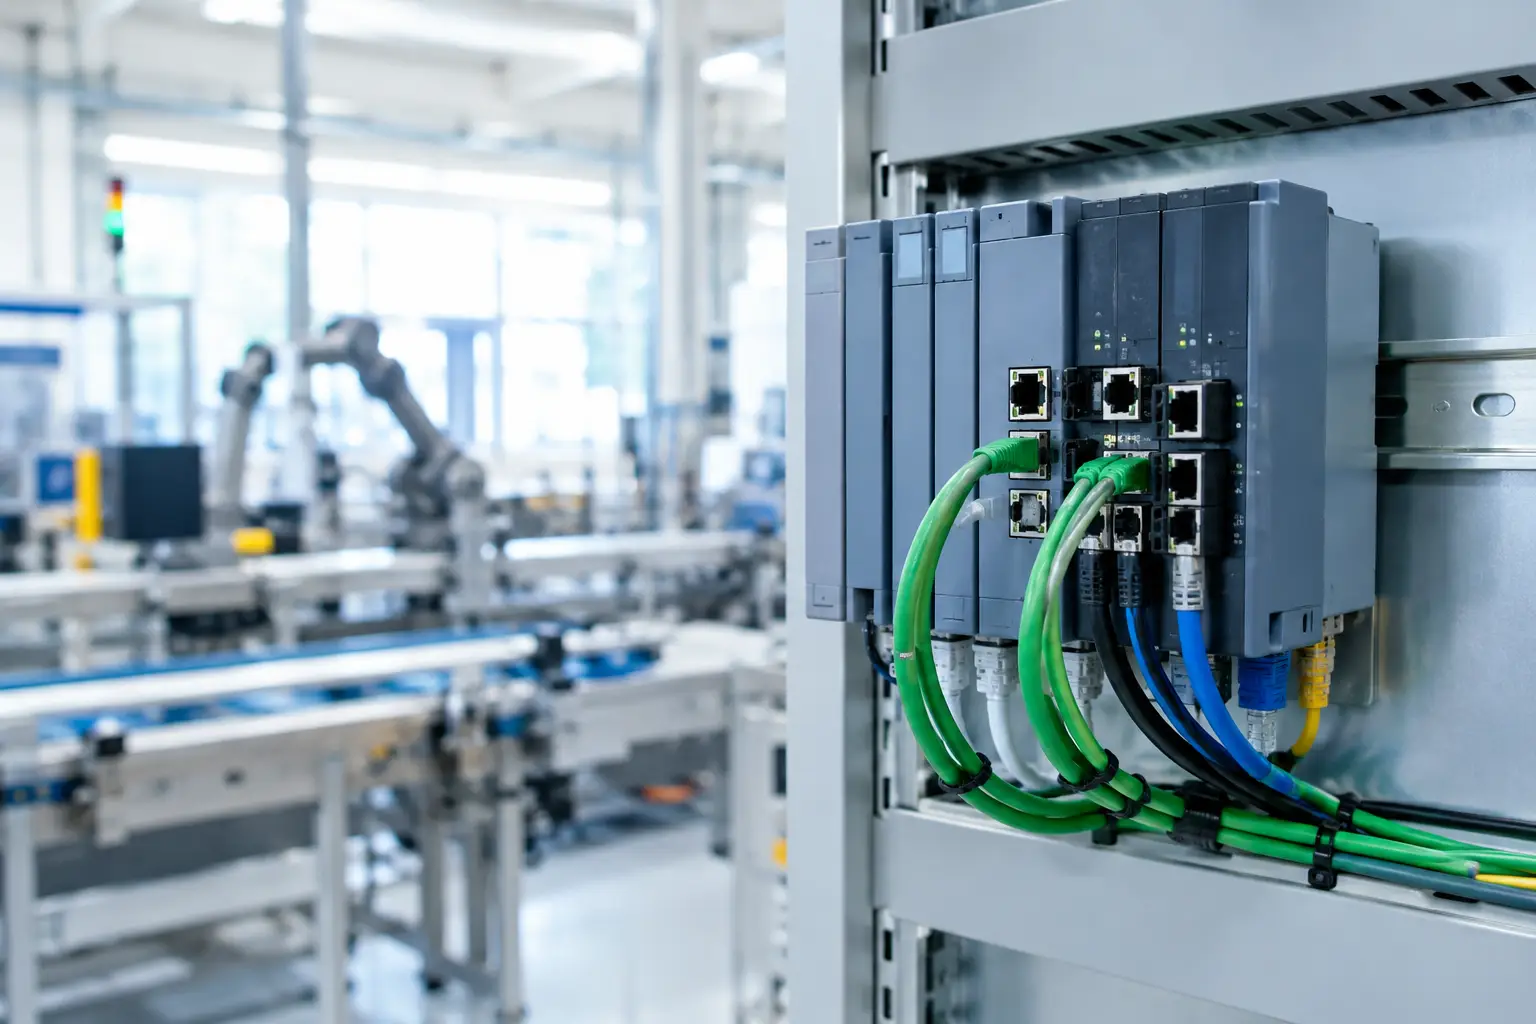
La FAT, o Factory Acceptance Test, se ejecuta antes del envío o instalación final del sistema. Normalmente se realiza en las instalaciones del integrador o fabricante, sobre tableros de control y fuerza, PLC, HMI, SCADA, variadores, redes industriales y dispositivos que puedan ser simulados. Su objetivo es confirmar que el suministro fabricado corresponde a la ingeniería aprobada y que la lógica de control responde como fue especificada.
La SAT, o Site Acceptance Test, se realiza en sitio, una vez que los equipos están instalados e interconectados con la infraestructura de planta. Confirma que el sistema funciona bajo sus condiciones reales: cableado de campo, instrumentación, motores, válvulas, protecciones eléctricas, redes existentes, utilidades, secuencias operativas y restricciones de seguridad.
La diferencia es crítica. Una FAT puede demostrar que un PLC Siemens SIMATIC, una HMI WinCC y un tablero están correctamente configurados; la SAT determina si esa solución opera correctamente con el transmisor real, el actuador instalado, el variador asociado y la red industrial disponible. La FAT reduce incertidumbre antes de movilizar recursos a planta. La SAT confirma la integración final antes de entregar el sistema a operación.
La FAT debe iniciar desde la ingeniería, no desde el tablero terminado
Una prueba útil comienza cuando se define qué se va a comprobar. Para ello, el protocolo FAT debe derivarse de documentos controlados: URS cuando aplique, especificación funcional, diagramas eléctricos, lista de I/O, arquitectura de control, P&ID, matriz causa-efecto, narrativa de operación, filosofía de alarmas y listas de comunicaciones.
Sin esa base, la prueba se limita a energizar componentes y comprobar que una pantalla enciende. Eso no valida el comportamiento del proceso. Por ejemplo, en una estación de bombeo, no basta con arrancar el motor desde la HMI. Es necesario verificar permisos de arranque, paro por bajo nivel, respuesta ante falla térmica, modos local-remoto, indicación de estado, alarmas, tiempo de confirmación y comportamiento después de un corte de energía.
Durante la FAT también conviene revisar aspectos físicos y documentales del tablero. La inspección incluye identificación de equipos y borneras, separación de circuitos de control y potencia, calibre y tipo de conductor, continuidad de tierras, protecciones, ventilación, grado de protección requerido, etiquetado, planos eléctricos, respaldos de software y versiones de firmware. Los criterios específicos dependen del alcance y de normas aplicables como IEC, NOM o NFPA.
En sistemas de automatización, la simulación debe ser consistente con el proceso. Se pueden usar señales discretas y analógicas simuladas, bancos de prueba, emulación de dispositivos remotos o equipos temporales para probar comunicaciones PROFINET, PROFIBUS, Modbus u otras redes. Cuando no es viable reproducir una condición en taller, debe registrarse como prueba pendiente para SAT, con su método de verificación claramente definido.
Qué debe comprobarse durante una FAT
El alcance varía entre un tablero de control simple y una línea automatizada con PLC, SCADA, instrumentación y accionamientos. Sin embargo, una FAT bien estructurada suele verificar cuatro frentes de trabajo:
- Construcción e integración eléctrica: revisión contra planos, identificación, protecciones, conexiones, alimentación, tierras y componentes especificados.
- Software y secuencias: operación manual y automática, interlocks, permissivos, temporizadores, recetas, control PID, alarmas, tendencias y recuperación ante fallas.
- Comunicaciones: intercambio de datos entre PLC, HMI, SCADA, variadores, instrumentos inteligentes, estaciones remotas y sistemas de terceros.
- Documentación y trazabilidad: protocolos ejecutados, evidencias, lista de desviaciones, respaldos de programa, planos actualizados y criterios de cierre.
No todos los puntos tienen la misma prioridad. En un proyecto de migración por obsolescencia, es especialmente relevante probar equivalencias de señales, mapeo de comunicaciones y secuencias heredadas que deben conservarse. En una planta farmacéutica o en una aplicación con requisitos de trazabilidad, pueden requerirse controles adicionales relacionados con usuarios, registros electrónicos, auditoría y criterios asociados a GAMP 5 o 21 CFR Part 11, según el alcance definido por el cliente.
Una observación encontrada en FAT no es necesariamente un fracaso del proyecto. Es una desviación localizada en un entorno controlado, donde corregir software, cableado o documentación suele ser más rápido y menos costoso que hacerlo durante una ventana de paro. Lo relevante es clasificarla, asignar responsable, definir fecha de corrección y verificar formalmente su cierre.
SAT: validar el sistema frente a la realidad de planta
La SAT empieza con la revisión de condiciones de instalación. Antes de probar secuencias automáticas, se debe confirmar que la alimentación eléctrica, protecciones, conexiones de red, instrumentación, actuadores y señales de campo están disponibles y son seguros para intervenir. En muchos proyectos, esta etapa se coordina con el I/O Check, que valida punto por punto la correspondencia entre la señal física, el canal de PLC, la visualización en HMI o SCADA y la descripción documental.
El I/O Check es uno de los controles con mayor impacto en el arranque. Detecta errores como instrumentos conectados a tarjetas incorrectas, señales de 4-20 mA con escalamiento equivocado, finales de carrera invertidos, válvulas con sentido de actuación incorrecto o tags inconsistentes entre planos, programa y HMI. Si estos errores se descubren durante una secuencia de producción, el diagnóstico se vuelve más lento y el riesgo operativo aumenta.
La SAT debe probar también condiciones que no existen en taller. La respuesta de un control PID depende de la dinámica real del proceso. Un variador puede requerir ajustes por carga mecánica, rampas, torque o comunicación con equipos existentes. Una red industrial puede comportarse distinto por distancias, conectores, ruido eléctrico, topología o configuración de switches administrables. Estos hallazgos no invalidan la FAT: forman parte de la validación progresiva que requiere un sistema industrial.
En sistemas críticos, la ejecución debe considerar pruebas de paro seguro, pérdida de comunicación, restablecimiento de energía, fallas de instrumento, actuación de protecciones y recuperación controlada. El objetivo no es provocar riesgos innecesarios, sino comprobar que la planta responde de acuerdo con la filosofía aprobada y que el personal puede diagnosticar la condición desde los medios disponibles.
Errores que incrementan retrabajos y tiempo de arranque
El error más frecuente es programar FAT y SAT al final del proyecto, cuando ya no existe margen para corregir. La prueba debe estar prevista desde la planeación, con fechas, responsables, criterios de aceptación, equipos requeridos y documentación base. También debe definirse quién toma decisiones durante la prueba: ingeniería del cliente, mantenimiento, operaciones, calidad o validación, según la naturaleza del sistema.
Otro problema es confundir una demostración comercial con una prueba de aceptación. Una demostración enseña que el equipo funciona; una FAT o SAT confirma requisitos verificables. Cada paso debe indicar la condición inicial, la acción ejecutada, el resultado esperado, el resultado obtenido, la evidencia y la aceptación o desviación correspondiente.
También conviene evitar protocolos demasiado genéricos. Copiar una lista de un proyecto anterior puede dejar fuera riesgos específicos, como la integración de un skid nuevo con un SCADA existente, la migración de un PLC sin detener servicios auxiliares o la incorporación de instrumentos en áreas con requisitos particulares. El protocolo debe ser reutilizable en estructura, pero específico en contenido.
Entregables que sostienen la aceptación técnica
Al cierre de las pruebas, el valor no está solo en que el sistema haya operado. Debe existir una carpeta documental que permita mantener, auditar y modificar la solución con trazabilidad. Usualmente incluye protocolo aprobado, registros de ejecución, evidencia de pruebas, lista de pendientes y desviaciones, actas de aceptación, respaldos de PLC, HMI y SCADA, configuración de redes, planos eléctricos y documentación As-Built conforme al alcance contratado.
ProAIC Automatización integra estas actividades con la ingeniería, fabricación de tableros, programación, I/O Check, comisionamiento y puesta en marcha, para mantener continuidad técnica entre lo especificado, lo probado y lo entregado a la planta.
La mejor señal de que una FAT y una SAT fueron bien ejecutadas no es una carpeta llena de firmas. Es llegar al arranque con una lista corta de pendientes conocidos, responsables asignados y un sistema que el personal de operación y mantenimiento puede entender, diagnosticar y sostener.