Incorporar una llenadora, un horno, una estación de ensamble, un skid de proceso o un nuevo sistema de transporte no consiste únicamente en conectar alimentación eléctrica y señales de control. Saber cómo integrar equipos nuevos implica verificar que el activo se comporte de forma segura, controlable y mantenible dentro de una planta que ya tiene una arquitectura, una secuencia operativa y restricciones de producción definidas. Cuando esta integración se deja para la puesta en marcha, el resultado suele ser tiempo de paro adicional, modificaciones no planeadas y responsabilidades poco claras entre proveedores.
La integración debe partir de la relación entre el nuevo equipo y el proceso existente. Esto abarca capacidades de producción, interbloqueos, servicios auxiliares, instrumentación, redes industriales, sistemas de seguridad, trazabilidad y la comunicación con PLC, HMI o SCADA. El objetivo no es solo hacer que el equipo opere de manera aislada, sino que lo haga sin introducir fallas, cuellos de botella o riesgos para el personal y la operación.
Definir el alcance antes de comprar o instalar
Muchos problemas de integración nacen desde la especificación. Un equipo puede cumplir con su función mecánica y aun así no ser compatible con la filosofía de control, el voltaje disponible, los protocolos de comunicación o las condiciones ambientales de la planta. Por ello, el alcance técnico debe establecerse antes de emitir una orden de compra o iniciar el montaje.
La ingeniería conceptual debe revisar la capacidad requerida, las interfaces físicas y funcionales, los servicios disponibles y los puntos de conexión. En una línea de alimentos o bebidas, por ejemplo, un nuevo equipo debe coordinarse con las condiciones de flujo, limpieza, rechazo de producto y velocidad de los equipos aguas arriba y aguas abajo. En manufactura automotriz, pueden ser críticas las señales de permiso, las estaciones de inspección, la trazabilidad por número de serie y la sincronización con transportadores o robots.
También conviene definir desde el inicio quién suministrará cada elemento: equipo principal, tableros, cableado, instrumentación, software, adecuaciones eléctricas, protecciones, integración de red y pruebas. Esta delimitación evita que una señal esencial, como un paro de emergencia, una condición de bloqueo o una variable de proceso, quede fuera del alcance de todos los involucrados.
Documentos que reducen incertidumbre
Una URS bien elaborada, especificaciones funcionales y diagramas P&ID actualizados dan una base verificable para el proyecto. Según el tipo de instalación, se deben desarrollar o actualizar listas de I/O, diagramas unifilares, diagramas de control, planos de ubicación, filosofías de operación, matriz causa-efecto y arquitectura de comunicaciones.
No todos los proyectos requieren el mismo nivel documental. La sustitución de un variador puede resolverse con un alcance puntual si las interfaces permanecen sin cambios. En cambio, una ampliación de proceso, una migración de PLC o la incorporación de un equipo en una línea regulada requieren mayor trazabilidad. Para industrias farmacéuticas o procesos sujetos a requisitos específicos, la documentación y los controles de acceso deben considerar GAMP 5 y 21 CFR Part 11 cuando aplique.
Cómo integrar equipos nuevos con la arquitectura existente
La compatibilidad de control y comunicaciones merece una revisión específica. Es común recibir equipos con PLC propio, HMI local y protocolos que no coinciden con la infraestructura instalada. El criterio no debe ser obligar una estandarización innecesaria, sino definir una interfaz confiable, diagnóstica y mantenible.
En una arquitectura Siemens, por ejemplo, un equipo puede integrarse mediante PROFINET, PROFIBUS u otra pasarela industrial, dependiendo del controlador, la topología, la distancia y los requerimientos de datos. Deben acordarse las palabras de mando y estado, alarmas, modos de operación, señales de seguridad, recetas, variables de producción y datos de diagnóstico. Una comunicación que solo intercambia “marcha” y “falla” puede ser suficiente para un sistema auxiliar simple; no lo será para un proceso con secuencias coordinadas, control de calidad o trazabilidad.
La ciberseguridad y la segmentación de red también forman parte de la decisión. Conectar un equipo nuevo a la red de planta sin revisar direccionamiento, switches administrables, VLAN, políticas de acceso y respaldo de configuración puede afectar equipos existentes. El diseño debe mantener la disponibilidad operacional sin abrir accesos no controlados al sistema de automatización.
Revisar la filosofía de control, no solo las señales
Cada interfaz debe responder a una pregunta operativa: ¿qué debe ocurrir si el nuevo equipo se detiene, entra en falla o pierde comunicación? La respuesta puede variar. En una línea continua, el paro podría propagarse de forma controlada para evitar acumulación o derrames. En otro proceso, puede ser preferible aislar el equipo y mantener operando áreas no afectadas.
Esta lógica se define mediante secuencias, permisos, interbloqueos y alarmas priorizadas. Si el equipo incluye control PID, deben revisarse las variables medidas, elementos finales de control, rangos de ingeniería, unidades, acciones directa o inversa y estrategias ante fallo de instrumento. Ajustar un lazo únicamente durante el arranque, sin validar su comportamiento en condiciones reales, puede generar oscilaciones, rechazo de producto o desgaste prematuro de válvulas y motores.
Evaluar potencia, seguridad e instrumentación
La incorporación de carga eléctrica debe validarse contra la capacidad instalada y disponible. No basta con conocer la potencia nominal del equipo. Es necesario evaluar corriente de arranque, factor de demanda, coordinación de protecciones, capacidad de cortocircuito, caída de tensión, puesta a tierra y selectividad cuando el alcance lo requiera. Los tableros de control y fuerza deben diseñarse considerando normas aplicables, condiciones de ambiente, disipación térmica, accesibilidad y mantenibilidad.
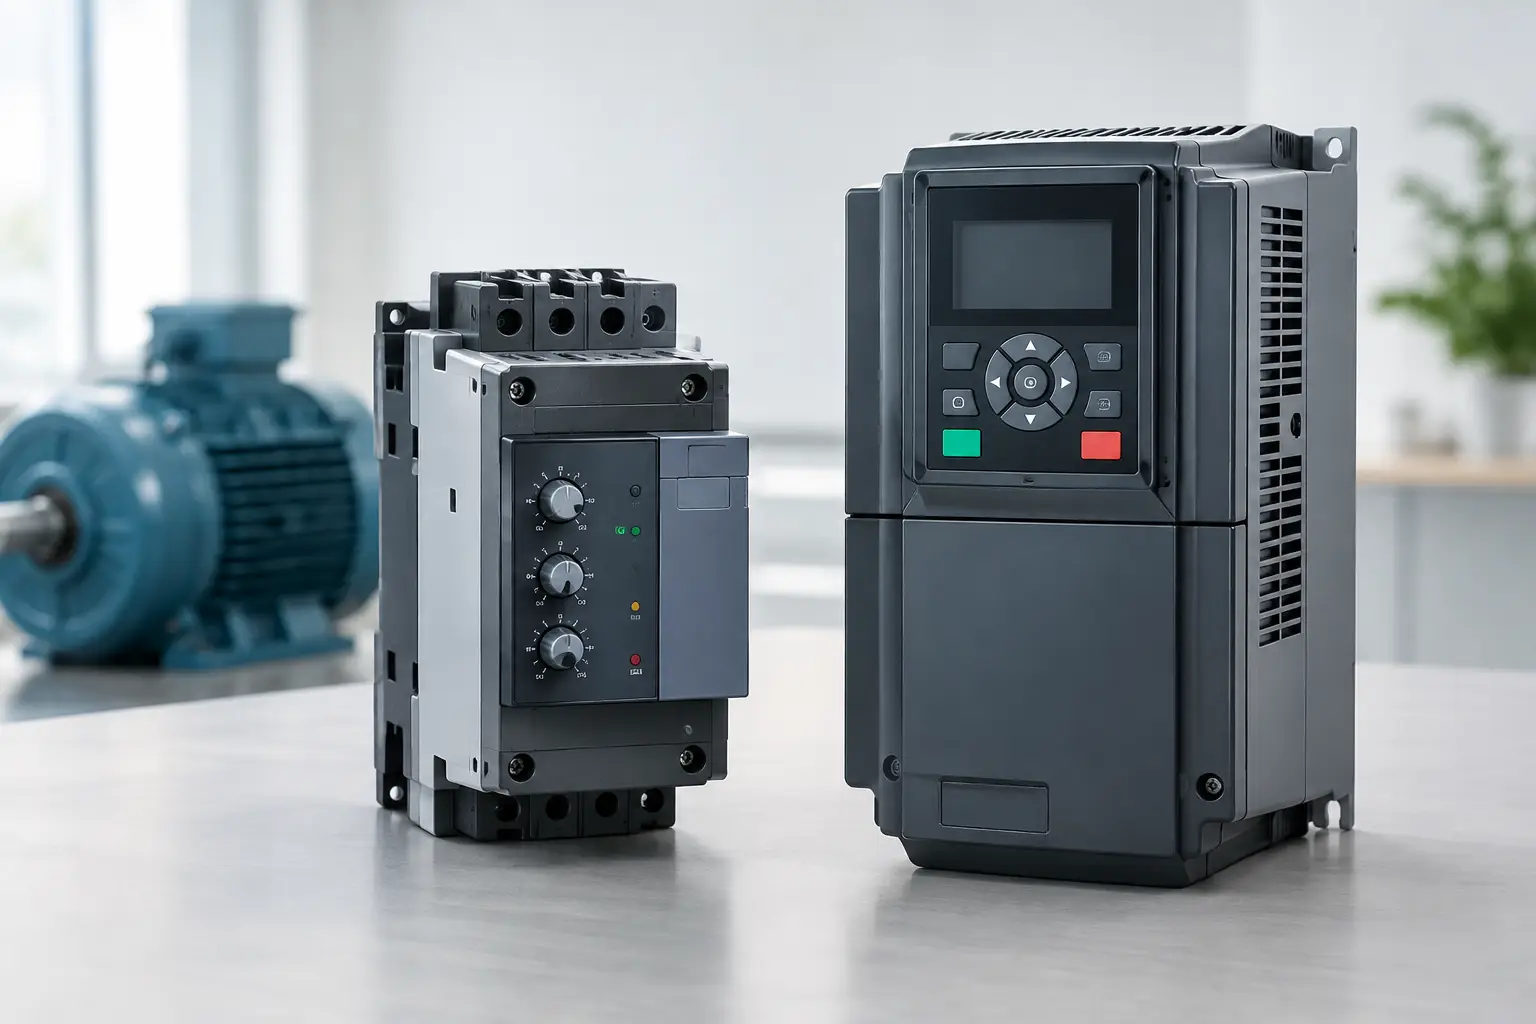
En equipos con variadores de frecuencia, servodrives o sistemas SINAMICS, la integración eléctrica incluye revisar compatibilidad electromagnética, cableado de potencia y control, reactancias o filtros cuando sean necesarios, y la interacción con motores existentes. Una mala selección o parametrización puede traducirse en disparos, sobrecalentamiento o comportamiento inestable del proceso.
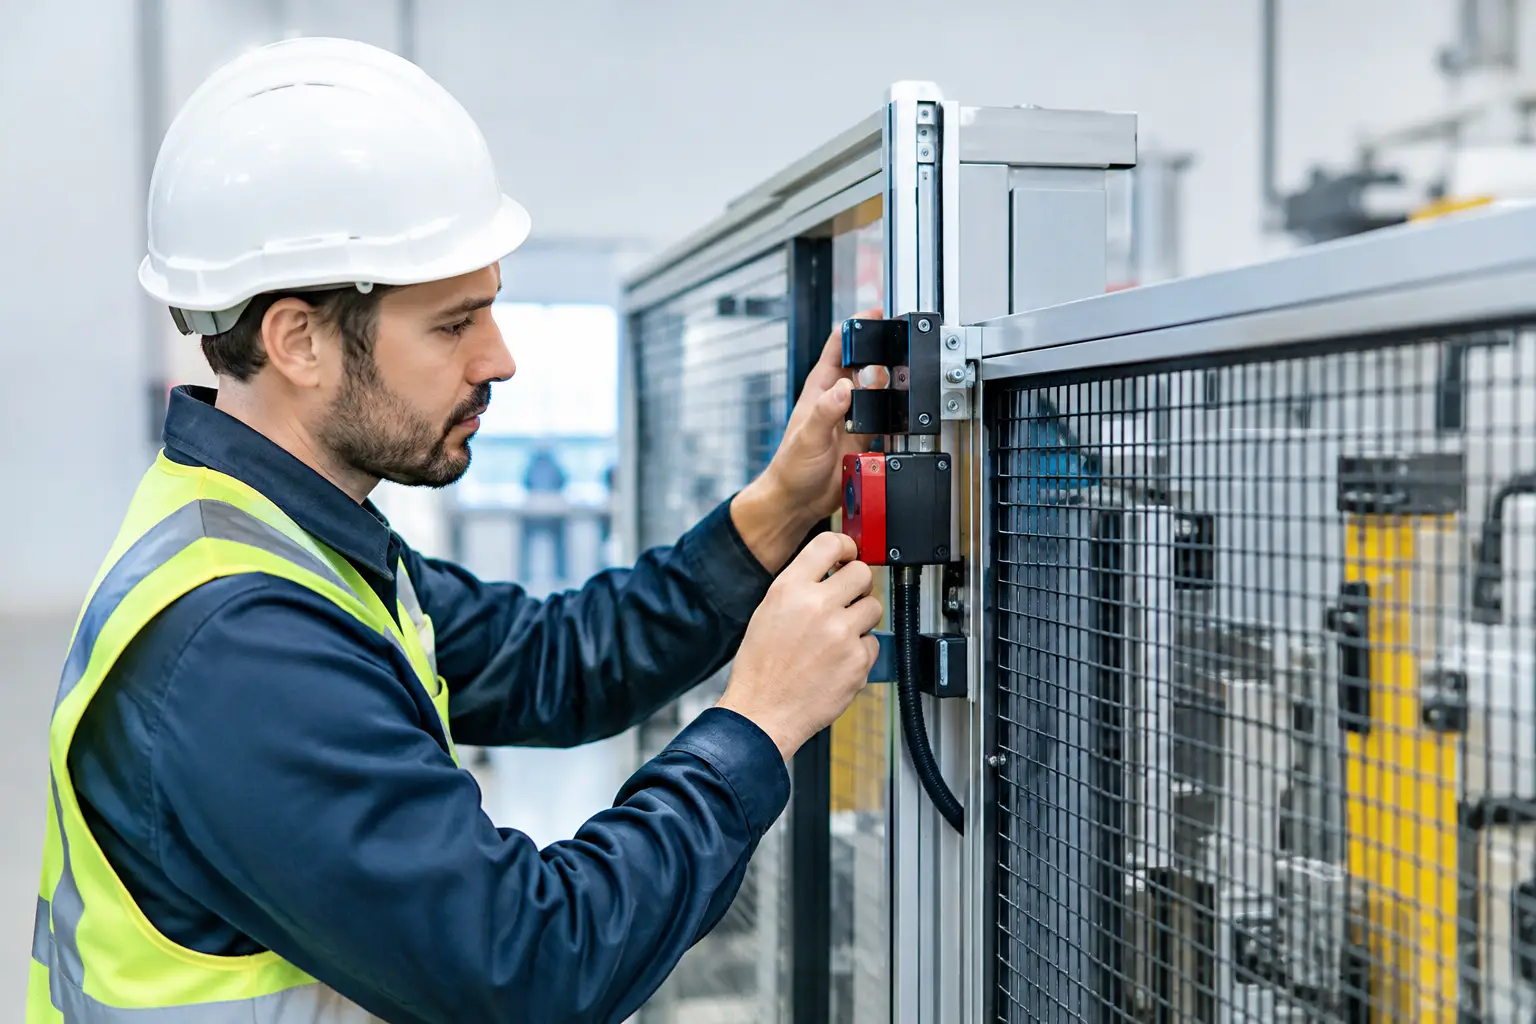
La seguridad funcional y operacional no debe tratarse como una señal adicional. Guardas, interruptores de seguridad, cortinas ópticas, paros de emergencia y relevadores o PLC de seguridad requieren una evaluación de riesgos y una lógica documentada. La implementación debe cumplir con los criterios técnicos aplicables, incluyendo IEC, NOM y NFPA según el proyecto y la ubicación de la instalación.
La instrumentación merece el mismo rigor. Un transmisor de presión, un caudalímetro o un interruptor de nivel nuevo debe seleccionarse por compatibilidad con el fluido, rango, precisión requerida, conexión de proceso, clasificación de área si existe y facilidad de calibración. Integrarlo al PLC sin validar escalamiento, alarmas, diagnóstico y respuesta ante pérdida de señal deja un riesgo latente para operación y mantenimiento.
Probar fuera de línea para reducir riesgos en planta
La FAT permite verificar tableros, software, pantallas HMI, secuencias, alarmas, comunicaciones simuladas y documentación antes del envío o la instalación. Su valor aumenta cuando participan personal de ingeniería, operaciones y mantenimiento del usuario final, porque permite detectar diferencias entre la lógica programada y la operación real antes de intervenir la producción.
Durante la FAT se deben ejecutar casos normales, anormales y de recuperación: arranque, paro ordenado, fallas de comunicación, disparo de protección, pérdida de instrumento, restablecimiento de energía y condiciones de seguridad. Las observaciones deben registrarse, corregirse y cerrar con evidencia. Una FAT no reemplaza la prueba en sitio, pero reduce de forma importante la incertidumbre durante el comisionamiento.
La SAT confirma que el sistema integrado responde en las condiciones reales de planta. Incluye inspección de instalación, I/O Check, pruebas de lazos, verificación de giro de motores, validación de comunicaciones, pruebas de interbloqueos y aceptación de secuencias. Si hay equipos de varios proveedores, conviene planear estas actividades por etapas para evitar que un pendiente mecánico o eléctrico se confunda con una falla de programación.
Planear la ventana de paro y la puesta en marcha
La mejor ingeniería puede perder eficacia si se ejecuta en una ventana de paro mal definida. El plan de integración debe identificar actividades que pueden completarse con la planta operando, trabajos que requieren aislamiento y maniobras que solo pueden realizarse durante el paro programado. Esto incluye montaje, tendido de cables, pruebas de gabinete, respaldo de programas, modificaciones de software y pruebas de producción.
Antes de intervenir un PLC, HMI o SCADA existente se deben respaldar programas, configuraciones, recetas y bases de datos relevantes. También es recomendable definir un plan de reversión: qué se hará si el nuevo equipo no cumple la prueba de aceptación o si aparece una condición no prevista. No todos los proyectos permiten volver atrás con facilidad, por lo que esta decisión debe analizarse desde ingeniería y no bajo presión durante el arranque.
La puesta en marcha debe incluir acompañamiento a operadores y mantenimiento. Entregar una pantalla HMI no equivale a transferir conocimiento. El personal debe conocer modos manual y automático, alarmas críticas, procedimientos de recuperación, criterios de operación segura y acciones de primer diagnóstico. Los planos As-Built, listas de I/O finales, respaldos de software y manuales de operación son parte del activo entregable, no documentación opcional.
ProAIC Automatización puede participar desde la definición de arquitectura y especificaciones hasta la fabricación de tableros, programación PLC/HMI/SCADA, FAT, SAT, comisionamiento y documentación final. Esta responsabilidad técnica integral ayuda a coordinar disciplinas que, cuando se gestionan por separado, suelen concentrar el riesgo en el arranque.
La integración correcta se reconoce meses después de la puesta en marcha: el equipo es comprensible para operación, diagnosticable para mantenimiento, compatible con la planta y documentado para futuras ampliaciones. Ese resultado comienza mucho antes de energizar el primer tablero.