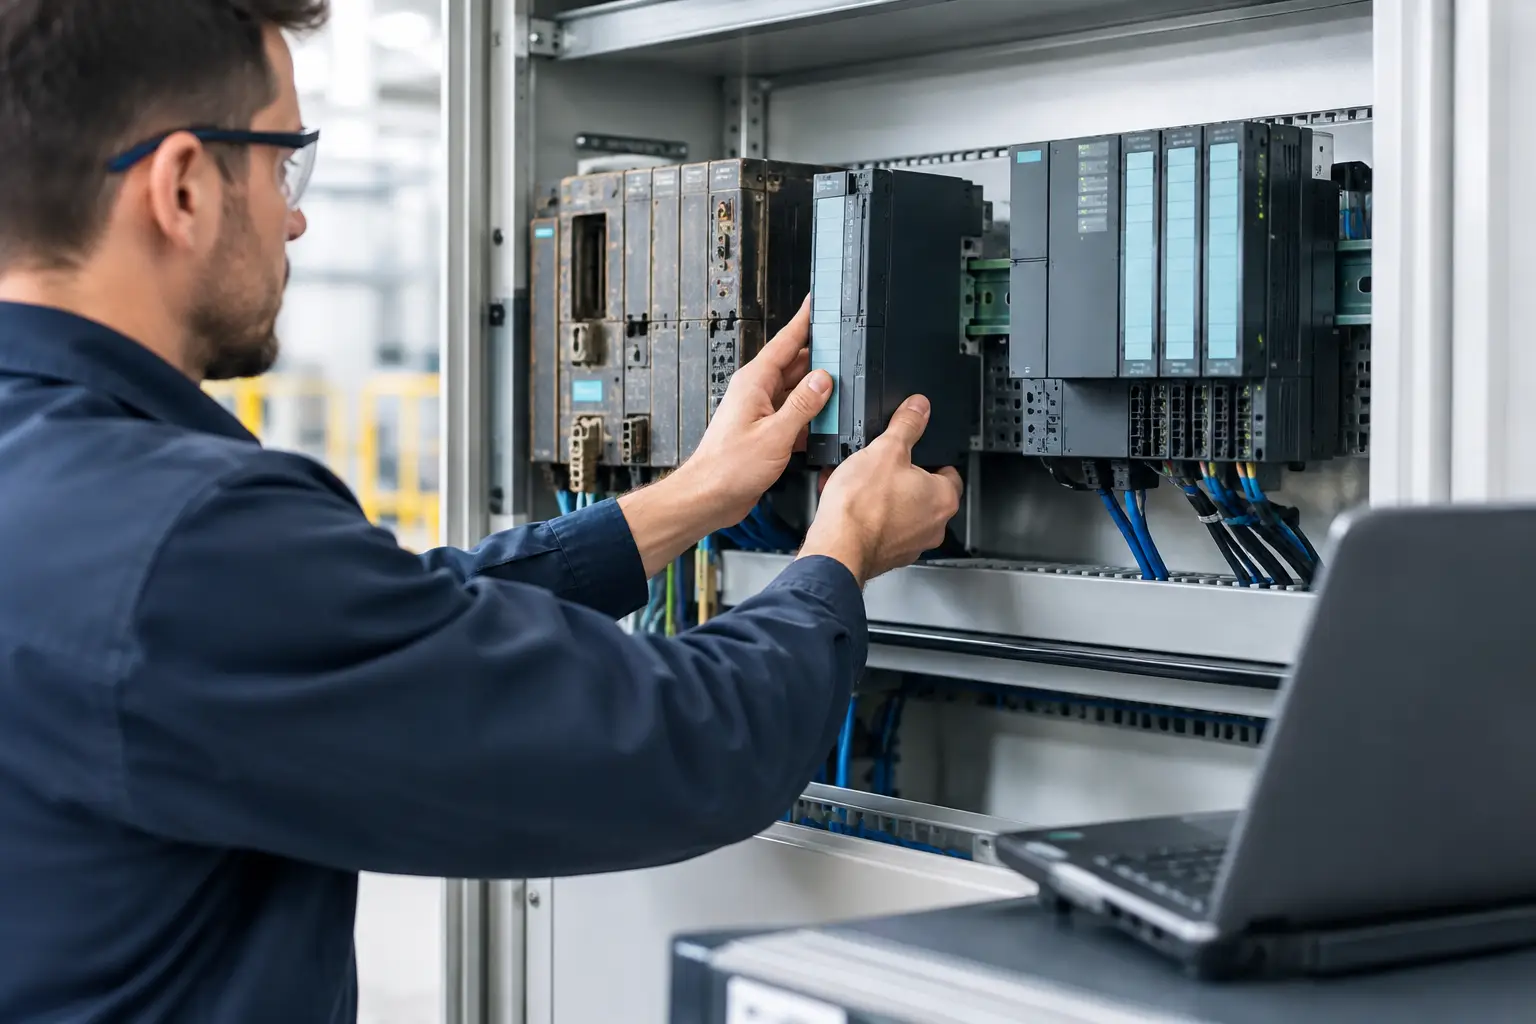
Un PLC que ya no cuenta con soporte, refacciones disponibles o capacidad de comunicación suficiente representa un riesgo operativo, incluso si todavía mantiene la producción. Saber cómo migrar un PLC obsoleto no consiste en sustituir un CPU por otro: implica preservar la lógica de proceso, verificar señales de campo, renovar la arquitectura necesaria y ejecutar el cambio bajo un plan que proteja la continuidad de la planta.
Una migración mal definida puede generar paros prolongados, secuencias incorrectas, pérdida de alarmas, incompatibilidad con variadores o instrumentación y problemas de trazabilidad. Una migración correctamente ingenierizada convierte la obsolescencia en una oportunidad para mejorar mantenibilidad, diagnóstico, disponibilidad de información y capacidad de crecimiento.
El primer paso es diagnosticar el riesgo real
La antigüedad del controlador es una señal, pero no es el único criterio para decidir una modernización. Hay PLC antiguos que continúan operando de forma estable; sin embargo, pueden depender de tarjetas discontinuadas, baterías difíciles de conseguir, software de programación heredado, cables propietarios o personal que ya no domina la plataforma. El riesgo aumenta cuando una falla simple puede detener una línea sin posibilidad razonable de recuperación.
El diagnóstico debe revisar el estado del PLC, racks, fuentes de alimentación, módulos de entradas y salidas, HMI, SCADA, redes industriales, variadores, servodrives e instrumentación asociada. También debe identificar si existe documentación vigente: diagramas eléctricos, listas de I/O, respaldos de programa, filosofía de control, P&ID, planos de tableros y parámetros de equipos de campo.
No todos los sistemas requieren el mismo alcance. En algunos casos basta con migrar el controlador y conservar tarjetas remotas o redes existentes mediante interfaces compatibles. En otros, la plataforma completa debe renovarse porque la red, el HMI, el tablero o los dispositivos de campo también han llegado a fin de vida. La decisión debe partir de la criticidad del proceso, disponibilidad de repuestos, historial de fallas, ventana de paro y requisitos de producción.
Cómo migrar un PLC obsoleto con ingeniería previa
La migración debe comenzar con levantamiento en campo y una ingeniería conceptual que defina la arquitectura objetivo. Copiar el programa existente sin comprenderlo suele trasladar problemas históricos a una plataforma nueva. El objetivo no es solo que el sistema vuelva a operar, sino que opere de manera verificable, documentada y mantenible.
La ingeniería básica normalmente establece la selección del PLC, capacidad de memoria, cantidad de I/O, tarjetas especiales, tipo de red, integración con HMI o SCADA, estrategia de redundancia cuando aplica, alimentación eléctrica y criterios de seguridad. Para una migración hacia Siemens SIMATIC, por ejemplo, se evalúa la conveniencia de una arquitectura S7 con TIA Portal, la incorporación de PROFINET, la coexistencia con PROFIBUS y la compatibilidad con equipos existentes.
En esta etapa también se deben definir las interfaces con sistemas externos. Una línea puede intercambiar información con básculas, lectores de código, sistemas MES, equipos de inspección, variadores, controladores de temperatura o sistemas de tratamiento de agua. Cada protocolo, direccionamiento, intercambio de datos y condición de falla debe documentarse. Dejar estas definiciones para la puesta en marcha transforma el paro programado en una etapa de diagnóstico bajo presión.
Inventario y clasificación de señales
La lista de I/O debe validarse físicamente, no asumirse como correcta por existir en un plano antiguo. Es frecuente encontrar señales que fueron modificadas en ampliaciones previas, sensores puenteados, actuadores fuera de servicio o direcciones distintas a las documentadas.
Cada señal debe clasificarse por tipo eléctrico, rango, criticidad, condición normal, escalamiento, alarma e interlock asociado. Las señales analógicas requieren atención especial: una entrada de 4-20 mA puede alimentar una indicación local, un control PID, una alarma de seguridad y una lógica de paro. La migración debe conservar o redefinir estas funciones con criterios claros.
Revisión de la lógica de control
El software se analiza por secuencias, modos manual y automático, permisos de arranque, interlocks, alarmas, recetas, comunicaciones y lazos PID. La lógica heredada a menudo contiene forzamientos temporales convertidos en permanentes, temporizadores sin justificación o rutinas duplicadas por modificaciones realizadas durante años.
Es válido optimizar durante una migración, pero conviene separar lo indispensable para restituir la operación de las mejoras de proceso que modifican la funcionalidad. Cuando el tiempo de paro es limitado, una estrategia prudente es reproducir la operación validada, corregir riesgos identificados y programar optimizaciones posteriores con una especificación funcional aprobada.
Definir una estrategia de corte reduce el riesgo
El método de implementación depende de la criticidad de la instalación y de la ventana disponible. En procesos por lotes, puede realizarse el cambio durante una parada de mantenimiento. En procesos continuos, puede requerirse migración por áreas, control temporal en paralelo o una arquitectura que permita transferir equipos de forma escalonada.
Una migración por etapas reduce la exposición, aunque exige interfaces temporales y una coordinación más detallada. Una sustitución total puede ser más rápida durante el corte, pero concentra mayor cantidad de riesgos en una sola ventana. No hay una opción universal: la estrategia debe responder al proceso, al inventario de repuestos, a la capacidad de producción y al costo real de un paro extendido.
El plan de corte debe indicar actividades, responsables, precondiciones, secuencia de desconexión y conexión, respaldos, pruebas, criterios de aceptación y ruta de reversión. La reversión no debe ser una idea general. Debe establecer qué condición la activa, cuánto tiempo existe para tomar la decisión y cómo se restaura el sistema anterior de forma segura si la nueva plataforma no supera una prueba crítica.
Pruebas antes de intervenir la planta
Las pruebas FAT son el principal mecanismo para trasladar incertidumbre desde la planta hacia un entorno controlado. Antes de instalar el tablero o controlador, se revisa el programa, las pantallas HMI, las alarmas, las secuencias, las comunicaciones disponibles y la respuesta ante fallas simuladas.
Una FAT efectiva se ejecuta contra una matriz de pruebas derivada de la especificación funcional y de la filosofía de operación. No basta con comprobar que una pantalla enciende o que una salida cambia de estado. Deben probarse permisos, condiciones de paro, transiciones de modo, pérdida de comunicación, alarmas de proceso, fallas de instrumentación y comportamientos esperados después de un reinicio eléctrico.
Cuando se fabrican tableros nuevos, también se inspeccionan el ensamble, etiquetado, separación de circuitos, protecciones, tierras, ventilación, borneras y cumplimiento de los criterios eléctricos aplicables. Dependiendo del proyecto, se consideran normas IEC, NOM y NFPA, así como requisitos de calidad o validación en industrias reguladas.
La puesta en marcha requiere método, no improvisación
Durante el paro, el equipo debe realizar primero verificaciones eléctricas y mecánicas: energización, voltajes, polaridades, continuidad, tierras físicas, protecciones y comunicaciones. Después se ejecuta el I/O Check para confirmar que cada señal de campo corresponde con su dirección, etiqueta, sentido de operación y visualización en HMI o SCADA.
El comisionamiento continúa por subsistemas. Se prueban motores, válvulas, instrumentos, variadores, redes y secuencias locales antes de habilitar la operación integrada. En un sistema de bombeo, por ejemplo, primero se verifica cada motor y su señalización; posteriormente los enclavamientos; finalmente, la secuencia de alternancia, control de nivel y alarmas asociadas.
La SAT debe demostrar en sitio que el sistema cumple los criterios definidos. En procesos farmacéuticos o con requerimientos de trazabilidad, esta evidencia puede integrarse con protocolos de validación y controles acordes con GAMP 5 o 21 CFR Part 11 cuando el alcance del proyecto lo requiere.
Documentar es parte de la migración
Un PLC nuevo sin documentación actualizada vuelve a convertirse en un riesgo desde el primer cambio de turno. Los entregables deben incluir respaldos del programa fuente, proyecto HMI o SCADA, lista de I/O, diagramas eléctricos, arquitectura de red, lista de equipos, parámetros de variadores, manuales operativos y documentación As-Built.
También es recomendable registrar versiones de software, licencias, accesos administrados, configuraciones de red y criterios para futuras modificaciones. Esta información permite que mantenimiento diagnostique fallas con menor dependencia de conocimiento informal y que ingeniería ejecute ampliaciones sin partir de supuestos.
ProAIC Automatización puede desarrollar este ciclo de trabajo desde el levantamiento y la especificación funcional hasta la integración de tableros, programación, FAT, SAT, I/O Check, comisionamiento y entrega documental. El valor de una responsabilidad técnica integral es mantener la trazabilidad entre lo que la planta necesita, lo que se diseña y lo que finalmente se prueba en operación.
Cuándo conviene incluir mejoras adicionales
La migración puede ser el momento adecuado para incorporar diagnóstico de red, alarmas racionalizadas, acceso a tendencias, control PID mejor ajustado o integración con sistemas de supervisión. Sin embargo, agregar alcance sin una evaluación de impacto puede comprometer la ventana de paro.
Conviene incorporar mejoras cuando resuelven un riesgo inmediato, eliminan componentes obsoletos adicionales o son necesarias para la compatibilidad de la nueva arquitectura. Las mejoras que cambian de manera relevante la operación, las recetas o la estrategia de control deben tratarse como un alcance de ingeniería propio, con pruebas y aprobación de operaciones.
El mejor momento para actuar no es necesariamente cuando el PLC falla, sino cuando la planta todavía puede decidir con tiempo, inventario, pruebas y una ventana de intervención controlada. Migrar con anticipación permite que la modernización proteja la producción en lugar de convertirse en una respuesta de emergencia.