Un tablero de control puede integrar PLC, variadores, fuentes de alimentación, relevadores, protección de circuitos y redes industriales correctamente programadas, pero aun así ser rechazado antes de energizarse. La causa suele estar en detalles de construcción, selección de componentes, capacidad de cortocircuito o documentación. La fabricación de tableros UL 508A responde a esta realidad: no se limita al ensamble físico, sino que establece un método verificable para construir paneles de control industrial destinados al mercado estadounidense.
Para una planta mexicana que exporta maquinaria, amplía una línea en Estados Unidos o suministra equipos a un cliente con requisitos corporativos de seguridad, el tablero debe revisarse desde la ingeniería. Corregir un incumplimiento en sitio implica reingeniería, sustitución de componentes, retrasos en la aceptación y exposición a paros de proyecto. Definir los criterios desde el diseño reduce esas contingencias.
Qué regula UL 508A en un tablero industrial
UL 508A es un estándar aplicable a paneles de control industrial. Establece requisitos para aspectos como la envolvente, disposición interna, conductores, terminales, protección contra sobrecorriente, dispositivos de desconexión, marcados, puesta a tierra y cálculo de la corriente nominal de cortocircuito, conocida como SCCR.
Su aplicación depende del tipo de tablero y de su uso previsto. Un panel para una celda de manufactura no se evalúa exactamente igual que un tablero para control de motores, una estación remota de bombeo o un sistema de proceso con instrumentación y PLC. También debe distinguirse entre el estándar UL 508A y los requisitos de instalación de NFPA 70, el National Electrical Code. El primero se centra en la construcción del panel; el segundo regula la instalación eléctrica en campo. En maquinaria, NFPA 79 puede añadir criterios relevantes.
Cumplir con prácticas de diseño alineadas a UL 508A no equivale, por sí solo, a que un tablero esté listado o etiquetado por UL. Cuando el proyecto exige una etiqueta UL, la fabricación debe realizarse dentro del programa aplicable, con procedimientos autorizados, inspecciones y trazabilidad conforme a las condiciones del fabricante de paneles. Esta diferencia debe aclararse desde la especificación y la orden de compra.
La ingeniería define la fabricación de tableros UL 508A
El error más común es iniciar la selección de gabinete y componentes antes de cerrar la arquitectura eléctrica. Un tablero adecuado comienza con una definición precisa de cargas, tensiones, corrientes, modos de operación, ambiente de instalación, clasificación requerida de la envolvente y punto de conexión a la red de planta.
La ingeniería debe identificar si el sistema incorpora motores directos, arrancadores suaves, variadores de frecuencia, servodrives, resistencias de frenado, calentadores, fuentes de 24 VDC, PLC, HMI, switches administrables y dispositivos de seguridad. Cada elemento modifica la carga térmica, la distribución, la protección y los criterios de cableado. Un variador, por ejemplo, no debe tratarse como una carga convencional: requiere considerar sus instrucciones de instalación, compatibilidad electromagnética, separación entre potencia y señales, puesta a tierra y condiciones de ventilación.
También es necesario definir la interfaz con el proceso. Los diagramas unifilares, esquemáticos de control, listas de I/O, P&ID, filosofía de operación y matriz causa-efecto permiten traducir la necesidad operativa en un tablero fabricable y mantenible. Cuando estos documentos son incompletos, aparecen cambios durante FAT o puesta en marcha, justo cuando cualquier modificación cuesta más y afecta el calendario.
SCCR: un dato que no puede estimarse
El SCCR indica la máxima corriente de cortocircuito disponible que un tablero puede soportar de forma segura bajo condiciones especificadas. No es un valor decorativo de placa ni puede definirse tomando únicamente la capacidad interruptiva del interruptor principal.
Su determinación requiere revisar el circuito de potencia completo y aplicar el método correspondiente de UL 508A. El valor final puede estar condicionado por el componente con menor capacidad dentro de una combinación, salvo que existan combinaciones evaluadas, limitación de corriente u otros criterios aplicables. Contactores, borneras, guardamotores, fusibles, interruptores, variadores y fuentes de alimentación deben revisarse con base en sus datos técnicos y en la configuración real del circuito.
Este análisis debe realizarse junto con el estudio de cortocircuito de la instalación cuando el alcance lo requiere. Un tablero con SCCR inferior a la corriente de falla disponible en el punto de instalación puede ser objetado por la autoridad competente, el integrador de maquinaria o el departamento de seguridad del cliente. Subir el SCCR al final del proyecto puede requerir cambios en la protección, componentes o arquitectura de distribución.
Componentes, envolvente y construcción interna
En proyectos para Estados Unidos, seleccionar componentes reconocidos o listados para su función prevista facilita la evaluación del conjunto. Sin embargo, la marca del componente no sustituye el análisis de aplicación. Deben verificarse tensión, corriente, categoría de utilización, capacidad de interrupción, temperatura, compatibilidad con el conductor y condiciones indicadas por el fabricante.
La envolvente debe especificarse conforme al ambiente real. Polvo, lavado, corrosión, intemperie, áreas con temperaturas elevadas o presencia de agentes químicos modifican la selección de material, sellos, ventilación y grado de protección. Una envolvente sobredimensionada puede elevar el costo y ocupar espacio sin aportar valor; una subdimensionada incrementa temperatura interna, dificulta el mantenimiento y puede reducir la vida útil de los equipos.
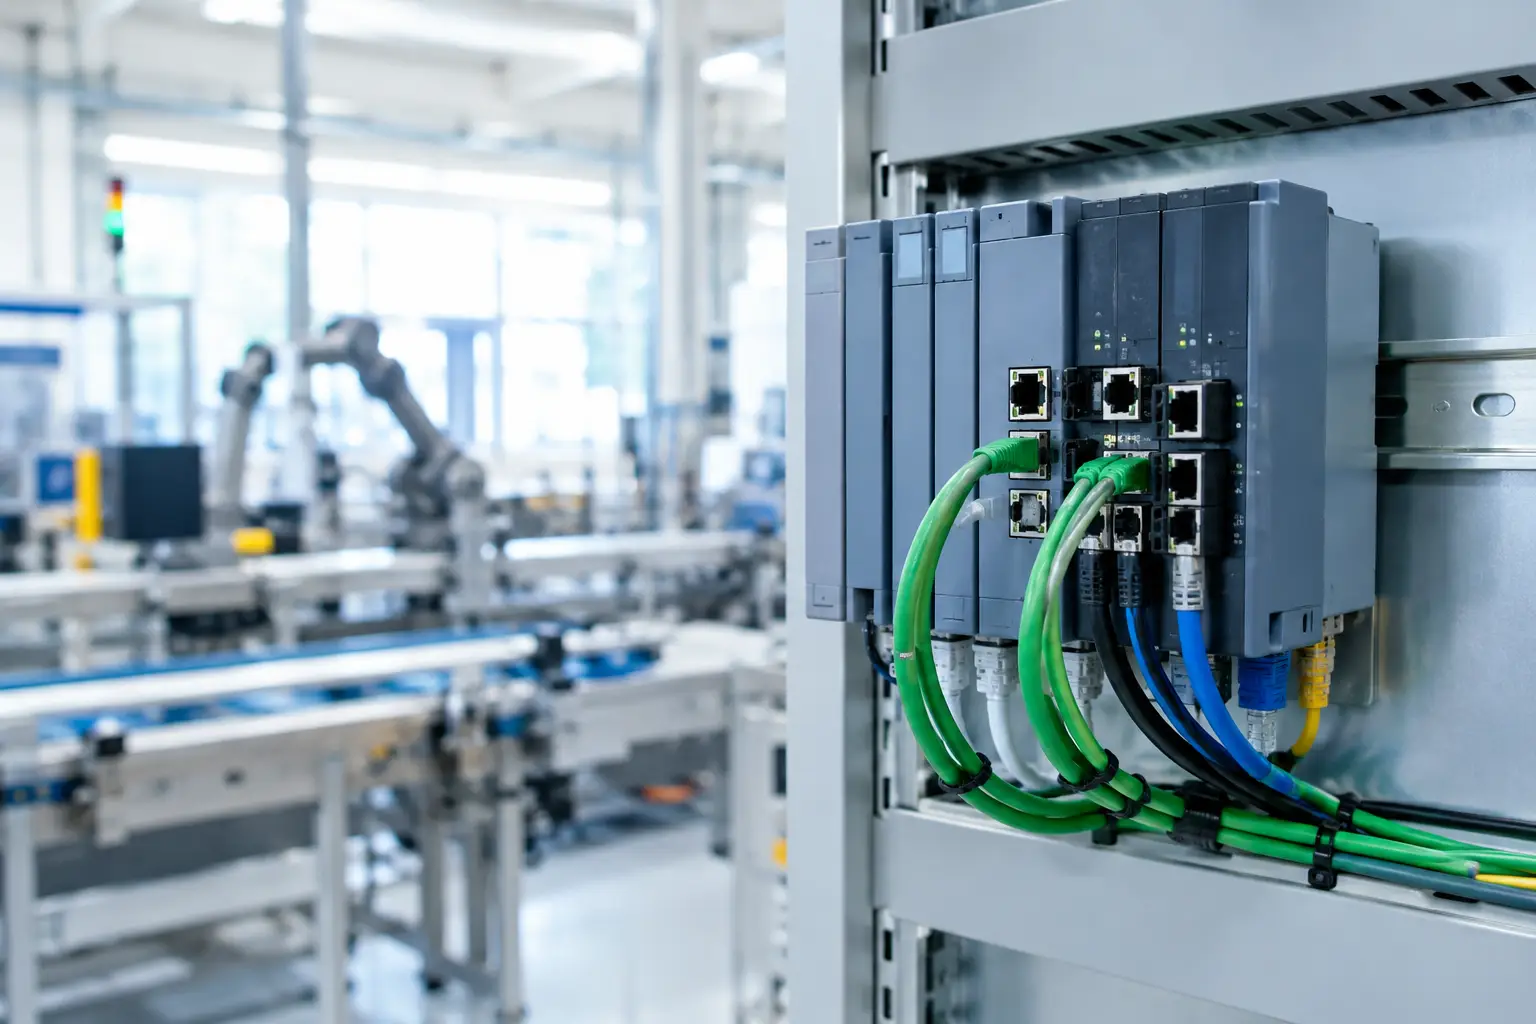
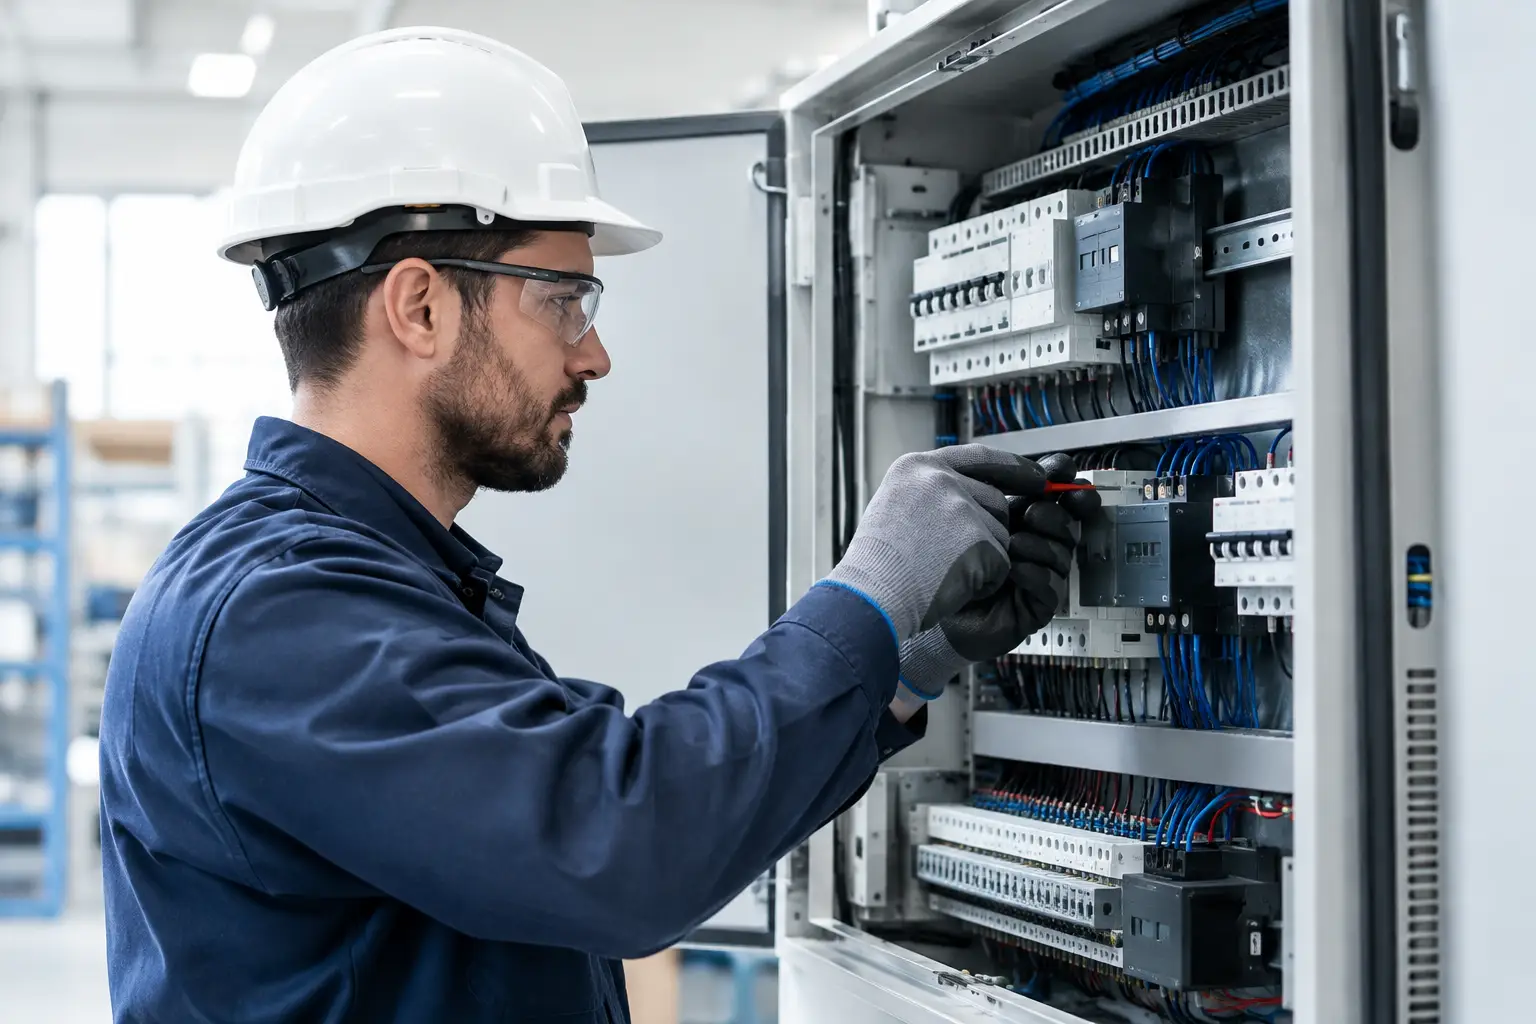
La distribución interna merece el mismo nivel de control. Canaletas saturadas, radios de curvatura insuficientes, conductores sin identificación, ausencia de separación entre circuitos de potencia y señal, o falta de espacio para mantenimiento generan problemas previsibles. En tableros con PLC Siemens SIMATIC, redes PROFINET y variadores SINAMICS, la organización física debe apoyar el diagnóstico posterior: identificación consistente, borneras accesibles, blindajes terminados correctamente y rutas de cableado definidas.
El sistema de puesta a tierra debe diseñarse como parte funcional de la seguridad y de la inmunidad electromagnética. La barra de tierra, continuidad de puertas, unión de placas de montaje y terminación de blindajes se revisan con criterios eléctricos y de compatibilidad, no como actividades de último momento.
Pruebas y documentación antes de enviar el tablero
La calidad de fabricación se comprueba antes de que el tablero llegue a la planta. Una FAT bien preparada verifica tanto la construcción como la lógica funcional. Incluye inspección visual y mecánica, revisión de torque según especificación, continuidad de tierra, verificación de cableado contra planos, revisión de etiquetas, energización controlada y pruebas de señales, alarmas, interbloqueos, comunicaciones y secuencias de operación.
Si el alcance integra PLC, HMI o SCADA, la FAT debe probar la correspondencia entre I/O físico, lógica de control, pantallas, alarmas y comunicaciones. Es preferible simular condiciones de proceso, fallas de instrumentos y pérdida de comunicación que descubrir inconsistencias durante SAT. Para sistemas con requisitos de trazabilidad o validación, el protocolo de pruebas debe reflejar los criterios de aceptación acordados desde la URS.
La documentación final sostiene la mantenibilidad del sistema. Como mínimo, debe entregar planos eléctricos actualizados, lista de materiales, datos de placa, manuales aplicables, lista de cables y borneras, respaldos de software cuando corresponda y registro de pruebas. Los documentos As-Built son particularmente relevantes después de cambios solicitados durante fabricación, FAT o puesta en marcha.
Decisiones que conviene cerrar desde la especificación
La solicitud de cotización debe indicar si el tablero se instalará en Estados Unidos, si requiere etiqueta de un organismo reconocido, el SCCR mínimo requerido, la tensión y frecuencia disponibles, la clasificación de envolvente, las cargas conectadas y el alcance de pruebas. También conviene establecer quién proporcionará el dato de corriente de falla disponible y qué normas corporativas del usuario final aplican.
No todos los proyectos requieren el mismo nivel de integración. En una modernización puede ser viable reutilizar una envolvente existente, pero se deben evaluar espacio, condición mecánica, capacidad térmica, cortocircuito y cumplimiento del nuevo arreglo. En un proyecto nuevo, diseñar desde cero suele permitir una distribución más ordenada y una validación documental más directa. La decisión depende de la criticidad del proceso, presupuesto, ventana de paro y vida útil esperada.
ProAIC Automatización puede integrar esta revisión desde la ingeniería de detalle hasta la FAT, coordinando arquitectura de control, potencia, instrumentación, software y documentación. Esa continuidad evita que el tablero se trate como un suministro aislado del proceso que debe controlar.
Un tablero aceptable no se define cuando se cierra la puerta del gabinete. Se define cuando sus condiciones de instalación, protección, operación y mantenimiento quedan resueltas en ingeniería, verificadas en pruebas y documentadas para quien deberá operarlo durante años.